Eine gesprungene Rollerkappe macht sich selten bemerkbar. Das erste Anzeichen ist normalerweise eine graue Gummistaublinie unter der Umlenkrolle, dann eine Riemenkante, die zwei Wochen später auszufransen beginnt, und schließlich ein Lager, das heiß läuft, weil feines Pulver an einer Dichtung vorbeigesaugt wurde, die nicht mehr richtig sitzt. Bis die Kappe als Ursache erkannt wird, ist der Riemen oft schon einmal ausgetauscht worden.
Endkappen von Förderbändern sind klein und billig, weshalb sie genau aus diesem Grund als Verbrauchsmaterialien behandelt werden. In der Praxis legen sie die Randbedingungen für drei teure Dinge fest: Lagerlebensdauer, Zustand der Bandkanten und Produktsicherheit. Das richtige Material, die richtige Passform und die richtige Geometrie zu finden, dauert weniger Zeit als ein einziger ungeplanter Stopp.
Was Förderband-Endkappen in einer Arbeitslinie bewirken
Der Begriff umfasst mindestens drei verschiedene Komponenten, und deren Verwechslung in einer Bestellung ist eine der häufigsten Ursachen für eine schlechte Passung.
- Rollenendkappen verschließen die Enden von Förderrollen und dienen häufig als Lagergehäuse. Sie halten Staub, Spülwasser und Produktreste vom Lager fern und positionieren die Welle oder Achse. Bei Schwerkraft- und Leichtlastwalzen werden sie häufig aus Nylon oder glasfaserverstärktem Polypropylen mit integriertem Labyrinth geformt.
- Rahmen- und Rohrendkappen Verschließen Sie die offenen Enden von Rund- oder Vierkantrohren, die für Förderbandrahmen, Schutzvorrichtungen und Stützbeine verwendet werden. Sie entfernen scharfe Kanten, verhindern die Ansammlung von Wasser und Insekten im Rohr und verbessern das Erscheinungsbild der fertigen Maschine.
- Bandkantenkappen und Endanschläge sitzen an den Seiten oder Enden des Bandwegs und führen oder halten die Bandkante fest. Hier kommt es vor allem auf die Geometrie an. Ein großzügiger Radius und eine Oberfläche mit geringer Reibung sorgen dafür, dass der Riemen gegen die Kappe läuft, ohne die Gummi- oder Stoffkante zu beschädigen.
Alle drei teilen sich den gleichen Job. Sie sind die Schnittstelle zwischen einer sich bewegenden oder vibrierenden Baugruppe und der sie umgebenden Umgebung. Eine Kappe, die an Ort und Stelle bleibt und rund bleibt, tut ihre Arbeit. Eine lockere Kappe stellt in Lebensmittel- und Pharmalinien ein Kontaminationsrisiko dar und besteht überall sonst zur Gefahr, dass sich die Kappe verhakt.
Materialien: Anpassung der Kappe an die Umgebung
Die Materialauswahl wird von vier Variablen bestimmt: Betriebstemperatur, chemische Einwirkung, erforderliche Haltekraft und die Kosten für den Ausfall der Kappe. Eine Allzweck-LDPE-Kappe, die gut auf einem Trockenlogistiksortierer funktioniert, verformt sich in einer 70 °C warmen Trockenpartie oder absorbiert Öl in einer Bearbeitungszelle.
Indikativer Materialvergleich für Förderer-Endkappen. Temperaturwerte sind allgemeine Richtwerte und sollten anhand des Datenblatts des Lieferanten für die jeweilige Sorte bestätigt werden. | Material | Typische Anwendung | Betriebstemperatur | Notizen |
| LDPE | Leichte Rahmenrohrkappen, temporärer Schutz | Bis ca. 60 C | Kostengünstig, flexibel, schwache Retention, schlechte UV-Stabilität, sofern nicht stabilisiert |
| HDPE | Allgemeine Rahmen- und Rollenkappen | Bis ca. 80 C | Gute chemische Beständigkeit, steifer als LDPE, geeignet für Presspassung |
| Polypropylen | Rollkappen, Waschbereiche | Bis ca. 100 C | Gute Feuchtigkeits- und Chemikalienbeständigkeit, begrenzte Auswirkungen bei niedrigen Temperaturen |
| Nylon PA6 oder PA66 | Lagergehäuse, Hochlastrollenkappen | Bis ca. 120 C | Hohe Festigkeit und Verschleißfestigkeit, absorbiert Feuchtigkeit und erfordert eine strenge Toleranzkontrolle |
| TPU | Abrieb- oder stoßgefährdete Positionen | Bis ca. 90 C | Robust und flexibel, gut für Snap-Fit-Funktionen geeignet |
| Gummi EPDM oder NBR | Verschlusskappen, Vibrationsdämpfung | Bis ca. 120 C | Hervorragende Abdichtung, weniger geeignet für die Strukturerhaltung |
| Verzinkter Stahl | Schwere Rahmen und geschweißte Strukturen | Bis ca. 200 C | Stark, benötigt Korrosionsschutz, schwerer als Polymer |
| Edelstahl 304 oder 316 | Lebensmittel-, Chemie- und Waschanlagen | Bis etwa 400 °C | Korrosionsbeständig, höhere Kosten, auf Spaltfallen prüfen |
| Aluminium | Bearbeitete Kappen, Präzisionsrahmen | Bis ca. 200 C | Leicht, bearbeitbar, eloxiert gegen Verschleiß und Korrosion |
Bei Lebensmittelkontakt- und Pharmaförderern ist das Material nur die halbe Frage. Die Kappe muss außerdem reinigbar sein, d. h. keine offenen Spalten, kein eingeschlossenes Volumen hinter dem Flansch und keine poröse Oberfläche, auf der sich Produktreste festsetzen. Normalerweise ist Edelstahl oder ein glattes, nicht absorbierendes Polymer mit dichter Passung die praktische Lösung.
Passform und Toleranzen: Warum sich Kappen lösen
Bei den meisten losen Kappen handelt es sich eher um ein Toleranzproblem als um ein Materialproblem. Ausschlaggebend für das Ergebnis sind der Außendurchmesser des Rohrs bzw. der Walze, der Innendurchmesser der Kappe und die Wandstärke des Rohrs selbst.
- Messen Sie den Rohraußendurchmesser an drei Stellen am Umfang. Nahtlose Rohre können eine Ovalität von 0,2 bis 0,3 mm haben, was ausreicht, um eine nominelle Presspassung auf einer Seite zu verhindern.
- Bestätigen Sie den Innendurchmesser der Kappe und geben Sie das Übermaß an. Bei einer typischen Presspassung aus Kunststoff beträgt das Übermaß bei einem 30-mm-Rohr 0,2 bis 0,5 mm. Mehr als das führt dazu, dass die Kappe beim Zusammenbau bricht, weniger und sie läuft unter Vibrationen heraus.
- Überprüfen Sie den Einlauf in der Fase. Eine 1 bis 2 mm große Fase an der Kappenbohrung erleichtert die manuelle Montage und verringert das Risiko, dass Material vom Rohrende abgeschabt wird.
- Wärmeausdehnung berücksichtigen. Eine Polypropylenkappe auf einem Stahlrohr verliert bei 60 °C einen Teil ihrer Griffigkeit, wenn das Polymer weicher wird, sodass sich bei Hotlines eine mechanische Haltefunktion wie Widerhaken, eine Schraubbefestigung oder eine Nut lohnt.
- Überprüfen Sie das montierte Profil. Die Kappe sollte bündig mit der Riemenscheibenoberfläche oder dem Rollenende abschließen und darf keine Lippe haben, die eine Bandkante oder ein Produkt verfangen kann.
Wie Endkappen den Verschleiß und die Spurhaltung der Bandkanten beeinflussen
Der Zusammenhang zwischen einer Rahmenkappe und der Lebensdauer des Riemens ist leicht zu übersehen, bis man einem Riemen beim Laufen zusieht. Bei normaler Lastschwankung verschiebt sich ein Riemen um ein oder zwei Millimeter innerhalb seines Spurbereichs. Wenn die Kappe, die diese Drift stoppt, eine scharfe Ecke hat, wird die Bandkante bei jeder Umdrehung ein wenig abgenutzt. Auf einer durchgehenden Linie entstehen Hunderttausende Kontakte pro Tag, und das Ergebnis ist eine ausgefranste Kante, freiliegende Zugstränge und schließlich ein Verbindungsfehler.
Die praktische Lösung ist die Geometrie. Verwenden Sie eine Kappe mit einem großzügigen Radius, einer abgeschrägten Einführung und einer Oberfläche mit geringer Reibung und halten Sie im Ruhezustand einen Abstand von 1 bis 2 mm zwischen der Kappe und der Bandkante ein. Wenn das Band empfindlich auf Kantenbeschädigungen reagiert, wie zum Beispiel ein dünnes Flachband, das mit hoher Geschwindigkeit auf einer Verpackungsmaschine läuft, sollte die Kappe als Führung und nicht als harter Anschlag dienen. Die umfassendere Beziehung zwischen Bandführung und Fördererstruktur wird in unseren Hinweisen zu behandelt Förderbanddesign für Logistikabläufe .
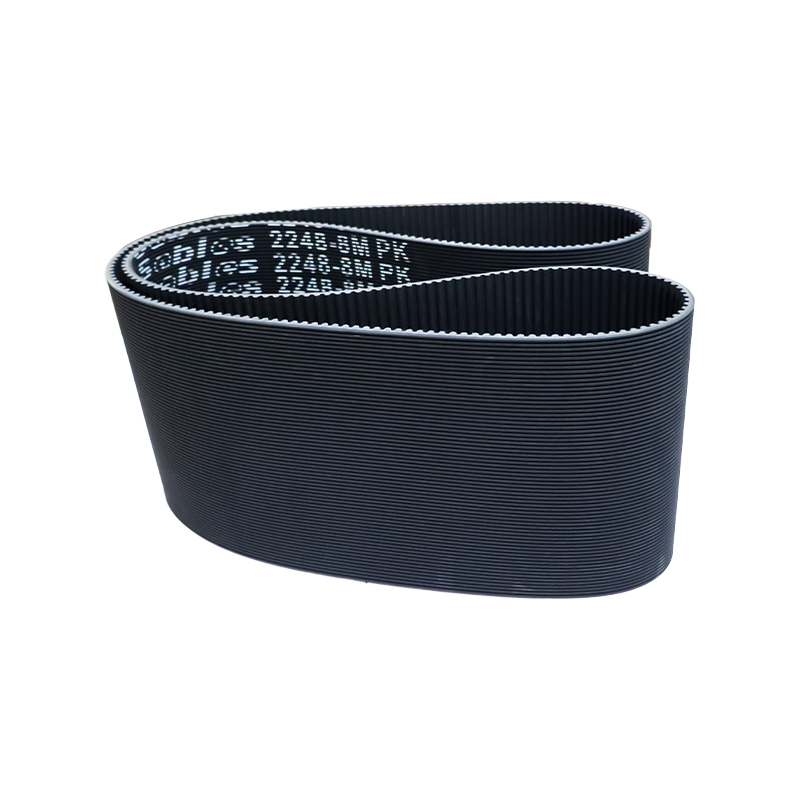
 Endloser Gummi-Flachriemen für Hochgeschwindigkeitsübertragung Ein endloser Gummi-Flachriemen für Hochgeschwindigkeitsübertragung mit geringer Dehnung, geeignet für den stabilen Betrieb in Textil-, Holzbearbeitungs-, Schleif- und ähnlichen kompakten Maschinen. Produkt anzeigen →
Fehlermöglichkeiten und eine praktische Inspektionsroutine
Endkappen versagen auf eine kleine, vorhersehbare Art und Weise, und wenn man sie kennt, kann man sie schnell überprüfen.
- Rissbildung durch UV und Ozon. Freiliegende Rahmenkappen für den Außenbereich oder Oberlichter werden innerhalb von zwei bis drei Jahren spröde, sofern die Qualität nicht UV-stabilisiert ist. Der Riss beginnt normalerweise an der Flanschecke.
- Aufbewahrungsverlust. Durch Vibration, Temperaturwechsel und wiederholtes Abwaschen wird das Polymer weicher oder kriechen, bis sich die Kappe aus der Tube lösen lässt. Ein fehlender Deckel ist ein Lebensmittelsicherheitsvorfall in einer Lebensmittellinie und nicht nur ein kosmetisches Problem.
- Dichtungsschaden am Lager. Sobald das Labyrinth oder die Lippe beschädigt ist, gelangt feiner Staub in das Lagerfett, die Lagertemperatur steigt und die Rolle blockiert schließlich.
- Kantenabrieb des Riemens. Scharfe oder abgenutzte Kappen beschädigen die Bandkante, wodurch Gummi- oder Stoffstaub entsteht und die Lebensdauer des Bandes verkürzt wird.
- Chemischer Angriff. Öle, Lösungsmittel und einige Reinigungsmittel quellen minderwertige Polymere auf oder lösen diese auf, wodurch sich die Kappenabmessungen und die Passform verändern.
Eine einfache Routine deckt das meiste davon ab. Überprüfen Sie den Halt der Kappe bei jedem geplanten Stopp von Hand, suchen Sie nach Gummi- oder Stoffstaub unter dem hinteren Ende, messen Sie die Lagertemperatur an der heißesten Walze und ersetzen Sie jede Kappe, die einen Riss, eine weiße Spannungsmarkierung oder einen lockeren Sitz aufweist, anstatt darauf zu warten, dass sie herausfällt.
 Gummiförderband mit anpassbarer Abdeckung und Kern Ein Gummiförderband mit anpassbarer Dicke und Mantelmischung für Verschleiß-, Schnitt-, Hitze-, Öl- und Schlagfestigkeit bei anspruchsvollen Förderaufgaben. Produkt anzeigen →
Beschaffungscheckliste für Förderer-Endkappen
Wenn Sie Obergrenzen für eine neue Linie oder eine Nachrüstung festlegen, verhindern diese Punkte die meisten Rücksendungen und Nacharbeiten.
- Geben Sie den Rohr- oder Rollenaußendurchmesser, die Wandstärke und das erforderliche Übermaß an, nicht nur die Nenngröße.
- Fragen Sie nach der Materialqualität und nicht nach dem Familiennamen. UV-stabilisierte, für den Lebensmittelkontakt zugelassene und glasgefüllte Typen verhalten sich anders als das Basispolymer.
- Bestätigen Sie die Temperatur und die chemische Belastung der tatsächlichen Position, einschließlich Waschmittel und Schmiermittel.
- Fordern Sie einen Probenverschluss an und bringen Sie ihn an einem Abschnitt des echten Röhrchens an, bevor Sie eine Chargenbestellung aufgeben.
- Überprüfen Sie die Chargenkonsistenz hinsichtlich Farbe und Abmessungen, da sich Kappen verschiedener Formen häufig am Flansch unterscheiden.
- Halten Sie einen kleinen Vorrat der zwei oder drei gängigsten Größen bereit, denn eine fehlende Kappe wird meist im ungünstigsten Moment entdeckt.
 Leichtes Förderband für kompakte Hochgeschwindigkeitsstrecken Ein dünnes, flexibles, leichtes Förderband, erhältlich in Gummi-, PVC- oder PU-Konstruktion für stabilen Betrieb in Lebensmittel-, Logistik- und Textilmaschinen. Produkt anzeigen →
Endkappen sind ein untergeordneter Einzelposten, aber sie liegen an der Schnittstelle von drei Fehlerquellen: Lagerverunreinigung, Bandkantenschäden und Produktverunreinigung. Sie mit der gleichen Sorgfalt wie den Riemen und die Riemenscheibe zu spezifizieren, ist die kostengünstigste Verbesserung der Zuverlässigkeit, die bei den meisten Fördersystemen verfügbar ist. Wenn Sie eine Linie bauen oder umbauen, überprüfen Sie den Riemen, die Riemenscheibe und die Kappen zusammen und nicht in drei separaten Bestellungen.