Eine Reifenfabrik lehnt eine Lieferung von Aramid-Reifencord aus einem Grund ab, der nichts mit der Festigkeit zu tun hat. Die Kordel erreicht ihre Sollzugkraft, die Verdrillung liegt innerhalb der Toleranz, jedes Paket wiegt, was es soll, und dennoch liegt der Haftschälwert wieder bei 12 N/cm gegenüber einem Minimum von 16 N/cm. Die Charge kann nicht verwendet werden, da ein Cord, der sich nicht mit der Skim-Mischung verbindet, keine Last in einer Gürtellage tragen kann.
Die Beschichtung entscheidet darüber, ob die Sendung durchkommt. Bei beschichtetem Aramid-Reifencord handelt es sich eher um ein System als um ein einzelnes Produkt: eine chemisch inerte Faser mit hohem Modul, ein mehrstufiges Eintauchen, das der Faser eine gummireaktive Oberfläche verleiht, und eine auf die Eintauchchemie abgestimmte Mischung. Bei falscher Beschichtung verhält sich die stärkste Schnur der Pflanze wie ein loser Draht. Wenn man es richtig macht, liefert Aramid das, was Polyester und Nylon nicht können: Steifigkeit bei geringem Gewicht und sehr geringer Dehnung unter Last.
Was die Beschichtung eigentlich mit einem Aramidcord macht
Unbehandeltes Para-Aramid ist schwer zu verkleben. Seine Oberfläche trägt wenige polare Gruppen, es hat eine niedrige Oberflächenenergie und es bildet eine Haut-Kern-Struktur, die bei Abrieb fibrilliert. Gummi allein hält es nicht. Die Beschichtung löst das Problem schrittweise.
- Vor dem Eintauchen. Eine Schicht auf Epoxid- oder Isocyanatbasis benetzt die Faser, versiegelt die Außenhaut und hinterlässt reaktive Stellen für die nächste Stufe. Ohne sie hat der Decklack nichts zu greifen.
- Decklack. Ein Resorcin-Formaldehyd-Latex-Dip bildet die Brücke zwischen Faser und Gummi und härtet zu einem Netzwerk aus, das sich während der Vulkanisation mit beiden Seiten verbindet.
- Latexauswahl. Vinylpyridin-Latex-Systeme sind auf Aramid üblich, da sie das steife, geringe Dehnungsverhalten des Kabels tolerieren und die Bindung bei wiederholter Biegung aufrechterhalten.
Die Dip-Aufnahme wird als Bereich und nicht als einzelne Zahl angegeben und normalerweise durch Wiegen des Kabels vor und nach dem Trocknen überprüft. Der dünne Tonabnehmer hinterlässt freie Stellen, an denen sich Gummi nie verbindet. Überschüssige Aufnahme versteift das Kabel, blockiert die Zwischenräume, in die Gummi eindringen muss, und verkürzt die Ermüdungslebensdauer. Beide Fehler sehen bei einem Zugversuch identisch aus und sind im Betrieb völlig unterschiedlich.
Wie Aramid im Vergleich zu den Schnüren, die es ersetzt, abschneidet
Typische Eigenschaftsbereiche für gängige Reifencordmaterialien. Genaue Werte hängen von der Garnsorte, der Drehung, der Dip-Aufnahme und der Testmethode ab. | Eigentum | Aramid | Polyester | Nylon 6.6 | Stahl |
| Dichte, g/cm3 | 1.44 | 1.38 | 1.14 | 7.85 |
| Zugfestigkeit, MPa | 2750 bis 3000 | 1000 bis 1150 | 850 bis 1000 | 2600 bis 2900 |
| Modul, GPa | 70 bis 110 | 10 bis 15 | 4 bis 6 | 190 bis 210 |
| Bruchdehnung, Prozent | 2,5 bis 4 | 12 bis 14 | 16 bis 20 | 2 bis 4 |
| Haftung unbehandelt | Sehr arm | Arm | Mäßig | Arm, needs brass |
| Biegeermüdung bei kleinem Radius | Mittelmäßig bis schlecht | Gut | Ausgezeichnet | Arm |
In der Tabelle werden die meisten Spezifikationsentscheidungen erläutert. Eine Bruchdehnung von etwa 3 Prozent bedeutet, dass Aramid bereits nach sehr kurzer Bewegung die Arbeitsspannung erreicht, sodass eine verstärkte Lage unter Last weniger wächst und das Teil seine Geometrie behält. Aus diesem Grund kommt Aramid in Decklagen, Notlaufseitenwänden, Hochleistungsriemen und Antrieben mit hohem Drehmoment zum Einsatz. Die gleiche Zahl birgt das Risiko: Bei geringer verfügbarer Dehnung dringen Stoßbelastungen direkt in die Spleißstelle, die Riemenscheibe und die Verbindungslinie ein. Bei Aramidsystemen kommt es auf die Qualität der Haftung an und darauf, wie gut die Beschichtung wiederholtem Biegen standhält.
Beschichtungsmessungen, die über die Akzeptanz entscheiden
Drei Zahlen lösen die meisten Streitigkeiten: Tauchaufnahme, Haftung und Feuchtigkeit. Alle drei gehören in die Kaufspezifikation mit einem beigefügten Bereich und einer Testmethode, denn ein Zertifikat, das lediglich besagt, dass es bestanden wurde, verrät dem Käufer nichts über das Verhalten von Charge zu Charge.
Tests, die es wert sind, in der Bestellung genannt zu werden
- Haftfestigkeit oder H-Testfestigkeit an einer vulkanisierten Probe, angegeben in N/cm gegenüber einem Minimum, unter Verwendung derselben Verbindung, die in der Produktionslinie verwendet wird.
- Dip-Aufnahme durch gravimetrische Methode, angegeben als Prozentbereich und nicht als Zielwert.
- Schnurdurchmesser und Titer mit Angabe der Stärke und Toleranz.
- Verdrehungsgrad und -richtung des gezwirnten Kabels, in Windungen pro Meter, mit einer Toleranz.
- Schrumpfung oder Schrumpfkraft bei der Temperatur, der das Teil tatsächlich ausgesetzt ist, nicht bei Raumtemperatur.
- Feuchtigkeitsgehalt bei Lieferung sowie die Verpackungsmethode, die ihn dort hält.
Feuchtigkeit ist ein Beschichtungsproblem, kein Lagerproblem
Ein RFL-Tauchbad ist hygroskopisch und Aramid selbst nimmt Feuchtigkeit aus der Luft auf. Kabel, die in einem offenen Lager gelagert wurden, können genug Wasser absorbieren, um sowohl den Messwert als auch die vulkanisierte Verbindung zu verändern. Aus diesem Grund sind versiegelte Liner, Trockenmittel und kurze Lagerfenster wichtiger, als die meisten Käufer erwarten. Monatelang gelagertes Kabel sollte erneut getestet werden, bevor es den Kalender erreicht, und nicht mit einem alten Zertifikat freigegeben werden.
Wo beschichtetes Aramid seinen Preis außerhalb von Reifen verdient
Die gleiche Beschichtungslogik findet sich auch bei industriellen Gummibändern wieder. Aramidschnur und Aramidgewebe werden dort eingesetzt, wo ein Antrieb oder ein Förderband die Spannung halten, heiß laufen und dem Schneiden standhalten muss, ohne Gewicht oder Wachstum zu verursachen. Druck- und Verpackungslinien, Textilmaschinen, Kabelhandhabungsgeräte und Photovoltaik-Transportsysteme gehören zu dieser Gruppe, aber auch Lebensmittelverarbeitungsmaschinen, deren Bänder täglich abgekratzt und gewaschen werden.
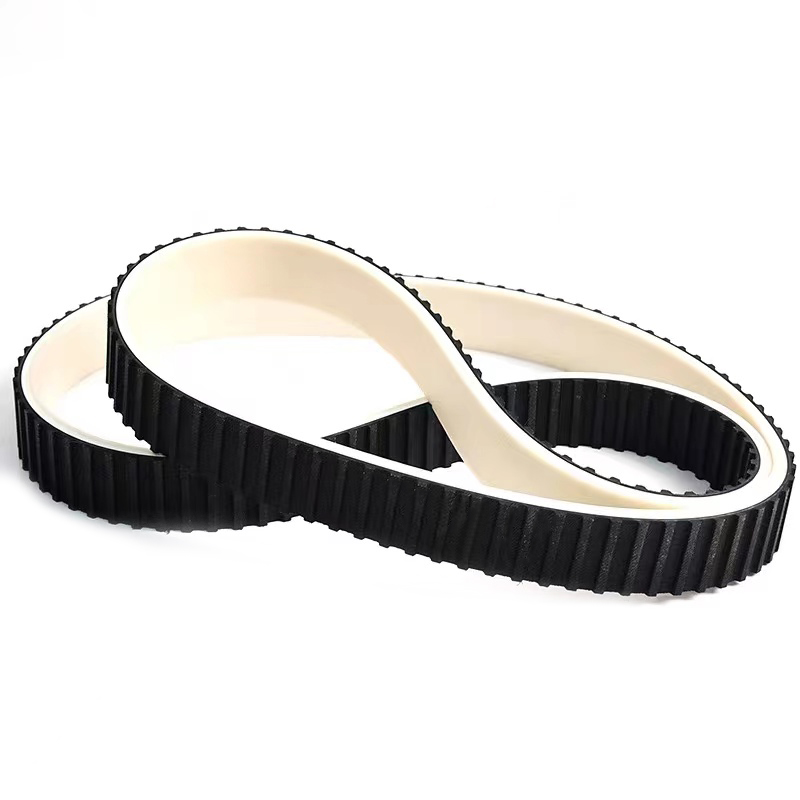
Beschichtete Bänder sind das deutlichste Beispiel. Hier sitzt die Verstärkung unter oder in einer Gummiabdeckung, und die Abdeckung übernimmt die Aufgabe, das Kabel zu greifen, freizugeben und zu schützen. Bei der Verbindung zwischen Bezug, Kordel und Karkasse handelt es sich um das gleiche Haftungsproblem wie oben beschrieben, nur die Geometrie hat sich geändert. Da die Maschinenbedingungen sehr unterschiedlich sind, Beschichtete Bänder werden in der Regel an die spezifischen Bedingungen der Maschine angepasst anstatt aus einem Katalog auszuwählen.
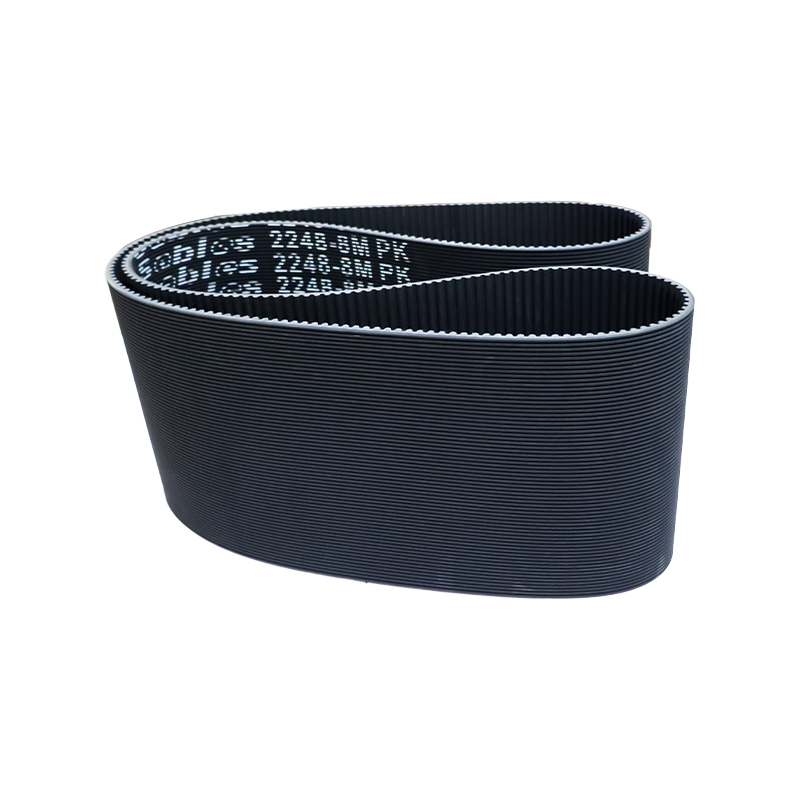
 Beschichtete Gummiriemen und gummierte Zahnriemenvarianten Kundenspezifische beschichtete Riemenoptionen kombinieren Oberflächen mit hoher Reibung mit Timing- oder Flachbanddesigns für Druck-, Verpackungs-, Lebensmittelverarbeitungs- und Traktionsaufgaben. Produkt anzeigen →
Wo ein Antrieb einen formschlüssigen Eingriff anstelle von Reibung benötigt, sorgt ein Aramid-Spannelement im Inneren eines Synchronriemens dafür, dass die Teilungslänge unter Last und Hitze stabil bleibt. Das ist bei langen Antrieben mit hohem Drehmoment wichtig, bei denen ein Polyesterelement wachsen und das Timing verändern würde.
 Gummi-Synchronriemen für Steuer- und Getriebeantriebe Gummi-Zahnriemen verwenden Glasfasercord, Chloropren-Kautschuk und eine Nylon-Zahnschicht für die Positionierung, den Transport und die häufige Start-Stopp-Übertragung in aufgeführten Maschinen. Produkt anzeigen →
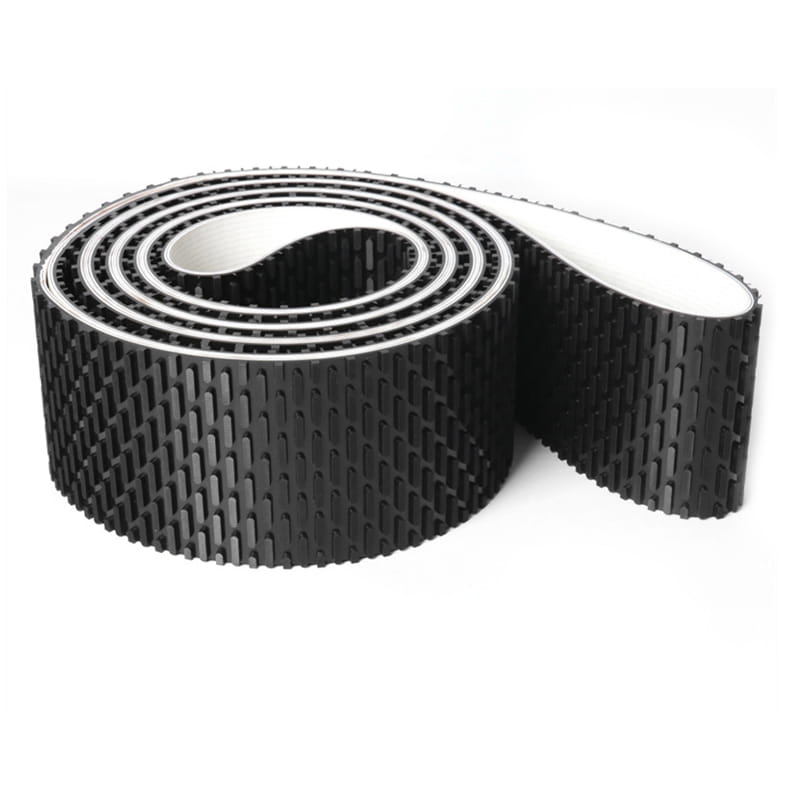
Manche Anwendungen erfordern eine Konstruktion, die kein Standardartikel abdeckt: eine bestimmte Breite, eine Gelenkposition, eine Stoffbespannung, eine schnittfeste Kante oder ein Profil, das an eine vorhandene Riemenscheibe angepasst ist. Dabei handelt es sich um spezielle Verarbeitungsbänder, bei denen die Aramidverstärkung normalerweise vom Maschinenbauer und nicht vom Wartungsteam festgelegt wird.
 Kundenspezifische Spezialverarbeitungsbänder für Halt und Positionierung Anpassbare Riemenoberflächen und Zahnprofile sorgen für Verschleißfestigkeit, rutschfesten Halt und eine genaue Positionierung, wenn Standardkonstruktionen die erforderliche Geometrie nicht abdecken. Produkt anzeigen →
Für Maschinenbauer, die Verstärkung spezifizieren möchten, sind unsere Sortiment an Gummibändern Deckt Zahnriemen, beschichtete, gerippte, flache und spezielle Verarbeitungsbänder für die Druck-, Textil-, Verpackungs-, Photovoltaik-, Logistik-, Kabel- und Lebensmittelindustrieausrüstung ab. Aramidverstärkte Konstruktionen können gegen einen angegebenen Zoll angeboten werden.
Fragen, die einen fehlgeschlagenen Batch verhindern
Wer diese vor der ersten Bestellung erfragt, vermeidet die meisten Haftungsausfälle:
- Mit welcher Gummimischung wird das Kabel verbunden, und wurde der Dip anhand dieser Mischung und nicht anhand eines generischen Testrezepts validiert?
- Was ist der Mindesthaftungswert in N/cm und nach welcher Prüfmethode?
- Welcher Dip-Pickup-Bereich ist garantiert und wie wird er gemessen?
- Welchen Biegeradius wird das fertige Teil erfahren, und wurde das Kabel bei diesem Radius einem Ermüdungstest unterzogen?
- Welcher Feuchtigkeitsgehalt ist bei Lieferung garantiert und wie ist das Kabel verpackt?
- Kann der Lieferant die Lauflänge pro Paket und die spleißfreien Längen bestätigen, da Aramidcord nicht in eine Lage gespleißt werden kann, ohne dass eine Schwachstelle entsteht?
Jede Antwort verringert das Risiko. Ein Lieferant, der nur die Zugfestigkeit angeben kann, verkauft keine beschichtete Kordel, sondern Garn.
Beschichteter Aramid-Reifencord ist ein Bindungssystem und sollte auch so gekauft werden. Die Faser sorgt für Steifigkeit, geringe Dehnung und Schnittfestigkeit, aber nur durch die Dip-Funktion können diese Eigenschaften auf den Gummi übertragen werden. Geben Sie Aufnahme, Haftung und Feuchtigkeit mit Bereichen und Methoden an, passen Sie die Beschichtung an die Mischung an und Aramid hält einen Gürtel oder eine Reifenlage über die gesamte Lebensdauer in Form. Lassen Sie die Beschichtung außen vor und das stärkste verfügbare Kabel wird zum schwächsten Glied in der Baugruppe.