Beim Austausch einer Riemenscheibe aus Gusseisen kommt es selten nur auf die Anpassung des Außendurchmessers an. Ein Verpackungsbetrieb hat kürzlich eine 250-mm-Gusseisenscheibe mit zwei Rillen für einen in die Jahre gekommenen Antrieb bestellt, sie während eines Wochenendstillstands eingebaut und in der zweiten Schicht immer noch ein Riemenquietschen gehabt. Die Bohrung stimmte. Der Rillenwinkel stimmte nicht, sodass der Riemen zu tief saß, den Halt verlor und Wärme statt Drehmoment erzeugte. Gusseiserne Riemenscheiben sehen auf dem Papier einfach aus, aber die Details, die darüber entscheiden, ob ein Antrieb jahrelang leise läuft oder frühzeitig ausfällt, kann ein Maßband nicht überprüfen.
Für die meisten Industrieantriebe mit einer Felgengeschwindigkeit von weniger als etwa 35 m/s bleibt Grauguss die praktische erste Wahl als Riemenscheibe. Die Gründe sind eher mechanischer als traditioneller Natur: Vibrationsdämpfung, Rillenverschleißfestigkeit, Wärmeableitung und einfache Bearbeitung. Stahl und Aluminium haben ihre Plätze, aber diese sind enger, als die meisten Kataloge vermuten lassen.
Warum Gusseisen immer noch der praktische Standard ist
Grauguss, das Flockengraphitmaterial, das für die meisten industriellen Seilscheiben verwendet wird, bringt drei Eigenschaften mit, die für einen Riemenantrieb direkt von Bedeutung sind.
Die erste ist die Dämpfung. Graphitflocken unterbrechen die Metallmatrix und wandeln Vibrationen in eine geringe innere Reibung um. Bei einem Riemenantrieb äußert sich dies in weniger Lärm, weniger Riemenflattern und einer langsameren Ermüdung der Riemenzugstränge. Stahlriemenscheiben klingeln und leiten Vibrationen weiter. Gusseisen nimmt es auf.
Die zweite ist die Rillenverschleißfestigkeit. Graphit fungiert außerdem als Trockenschmierstoff an der Kontaktfläche, weshalb Gussnuten bei gleicher Belastung ihr Profil länger behalten als Aluminiumnuten. Eine Keilriemenscheibe, die den Rillenwinkel um einige Grad verliert, beginnt zu rutschen, Schlupf erzeugt Hitze und Hitze verkürzt die Lebensdauer des Riemens.
Das dritte ist das thermische Verhalten. Gusseisen leitet die Wärme gut vom Bandkontaktbereich ab und behält seine Form bei den Temperaturen, die ein rutschendes Band erzeugt. Aluminium leitet Wärme schneller, aber seine Rillen verformen und verschleißen bei gleicher Belastung viel schneller.
Der Nachteil ist die Sprödigkeit. Grauguss weist eine sehr geringe Dehnung auf und verträgt daher weder Stoßbelastungen noch starke Fehlausrichtungen. Wenn eine Blockierung die angetriebene Maschine sofort stoppt, kann eine dünnwandige Grauguss-Riemenscheibe reißen. Wo Stoßbelastungen normal sind, ist Sphäroguss das richtige Upgrade und lässt sich fast genauso leicht bearbeiten.
Grauguss, Sphäroguss, Stahl und Aluminium im Vergleich
Richtwerte für die Eigenschaften gängiger Riemenscheibenmaterialien. Bestätigen Sie die genaue Sorte und Wärmebehandlung mit der Gießerei oder dem Riemenscheibenlieferanten, bevor Sie einen Entwurf abschließen. | Material | Typische Zugfestigkeit | Dehnung | Am besten geeignet für | Haupteinschränkung |
| Grauguss | 200 bis 300 MPa | Unter 1 Prozent | Allgemeine Keilriemen-, Flachriemen- und leichte Steuerantriebe, bei denen es auf die Dämpfung ankommt | Spröd, geringe Schockfestigkeit |
| Sphäroguss | 400 bis 450 MPa | 12 bis 18 Prozent | Stoßbelastete Antriebe, höhere Felgengeschwindigkeiten, Brecher und Mischer | Höhere Kosten, etwas geringere Dämpfung |
| Gegossener oder gefertigter Stahl | 400 bis 550 MPa | 15 bis 25 Prozent | Sehr hohe Felgengeschwindigkeiten, Schweißreparaturarbeiten, Schwerlastantriebe | Lauter, weniger Dämpfung, korrodiert ohne Beschichtung |
| Aluminium | 300 bis 350 MPa | 8 bis 12 Prozent | Leichte, tragbare Ausrüstung mit geringer Trägheit | Weiche Rillen, schnellerer Verschleiß, niedrigere Geschwindigkeitsbegrenzung |
Die Tabelle ist ein Ausgangspunkt, keine Spezifikation. Normalerweise ist die Felgengeschwindigkeit der entscheidende Faktor, da die Zugfestigkeit des Materials die Geschwindigkeit bestimmt, mit der eine Riemenscheibe sicher laufen kann. Die Dehnung bestimmt, wie viel Stoß dieselbe Riemenscheibe absorbieren kann, ohne zu reißen.
Rillenprofile: Anpassung der Riemenscheibe an den Riemen
Eine Riemenscheibe ist nur die Hälfte eines Paares. Unabhängig vom Material muss die Rille zum darin laufenden Riemen passen.
Keilriemen und Weitwinkelscheiben
Keilriemenscheiben verwenden Rillenwinkel von 34, 36 oder 38 Grad, und der richtige Winkel hängt vom Bezugsdurchmesser der Riemenscheibe ab und nicht nur vom Riemen. Kleinere Scheiben erfordern einen engeren Winkel, da sich der Riemen stärker biegt und sein Querschnitt beim Wickeln seine Form ändert. Weitwinkelriemen sind wieder eine andere Familie: Sie laufen in flacheren, breiteren Rillen und sind bei Antrieben mit hoher Übersetzung in Industriemaschinen üblich. Wenn eine Ersatzscheibe nur nach dem Außendurchmesser bestellt wird, wird der Rillenwinkel zu einer Schätzung, und eine falsche Schätzung rutscht entweder unter Last durch oder zerfrisst die Seitenwände des Riemens.
Zahnriemenscheiben
Bei einem Synchronantrieb handelt es sich bei der Riemenscheibe um ein gezahntes Kettenrad und nicht um eine gerillte Riemenscheibe. Zahnprofil, Teilung und Zahnbreite müssen exakt zum Riemen passen. Eine trapezförmige Riemenscheibe läuft mit einem krummlinigen Riemen nicht richtig und das Spiel verändert sich, sobald das Profil falsch ist. Da die Zahnflanken die Last tragen, wird eine Synchronriemenscheibe normalerweise nach dem Gießen bearbeitet und anschließend auf Profil und Rundlauf geprüft. Die Beziehung zwischen Riemenzahngeometrie und Riemenscheibenzahngeometrie wird in behandelt In dieser Anleitung erfahren Sie, wie Sie die Zahnprofile des Riemens an die Riemenscheiben anpassen .
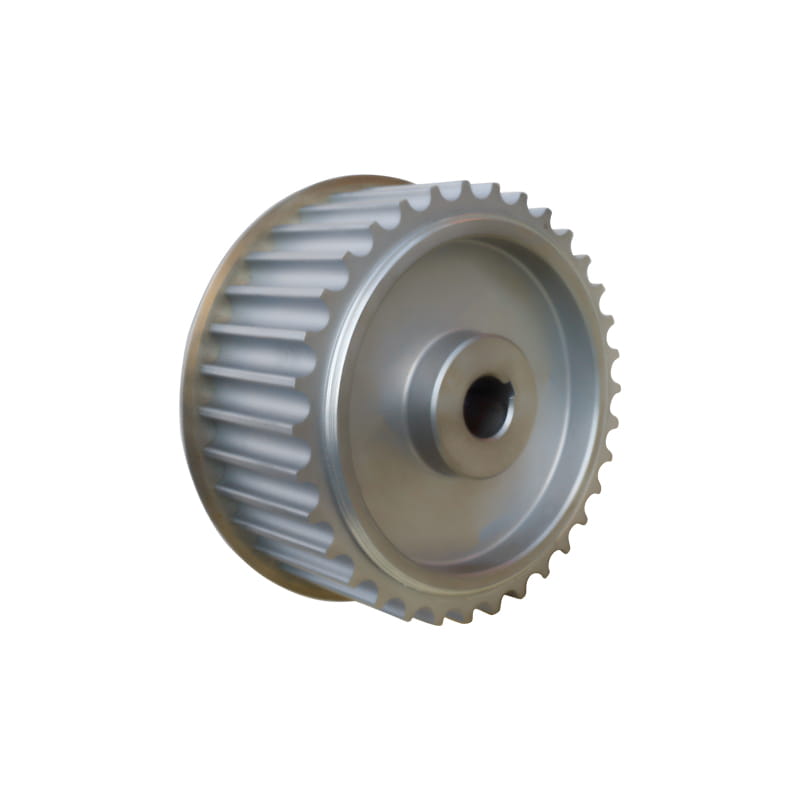 Synchronriemenscheibe für Zahnriemenantriebssysteme Eine Synchronriemenscheibe für Zahnantriebssysteme, anpassbar aus Stahl, Aluminiumlegierung, Edelstahl, Gusseisen oder Nylon, passend zu Riemenzahnprofilen. Produkt anzeigen →
Flache Riemenscheiben
Flache Riemenscheiben rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Toleranzen, Balance und Felgengeschwindigkeit, auf die es tatsächlich ankommt
Drei Messungen verursachen den größten Ärger beim Einbau einer neuen Gussriemenscheibe.
- Bohrung und Passfedernut passen. Eine fertige Bohrung wird auf eine enge Passung bearbeitet. Eine zu lockere Bohrung lässt die Riemenscheibe auf der Welle arbeiten und es kommt innerhalb weniger Wochen zu Schäden durch Reibverschleiß.
- Radial- und Planlauffehler an der Nut. Unrundheit an der Felge ist das, was der Riemen als periodisches Ziehen empfindet. Überprüfen Sie es nach der Montage mit einer Messuhr, nicht auf der Werkbank.
- Gleichgewicht. Einrillige Riemenscheiben bei mäßiger Geschwindigkeit sind beim statischen Auswuchten normalerweise zufriedenstellend. Mehrrillenscheiben, breite Riemenscheiben und alles über etwa 1000 U/min sollten dynamisch ausgewuchtet werden, insbesondere wenn die Riemenscheibe auf einer Maschine mit empfindlichen Lagern läuft.
Die Felgengeschwindigkeit bestimmt dann die Obergrenze. Grauguss ist üblicherweise auf etwa 35 m/s begrenzt, während Sphäroguss und Stahl aufgrund ihrer höheren Zugfestigkeit mehr zulassen. Die Zentrifugalkraft wächst mit dem Quadrat der Geschwindigkeit, sodass eine zu hohe Geschwindigkeit einer Gussriemenscheibe keine allmähliche Warnung auslöst. Es kommt zu einem plötzlichen Ausfall, weshalb die Geschwindigkeitsberechnung in den Auswahlprozess und nicht in die Inbetriebnahme-Checkliste gehört.
Bohrungs-, Keilnut- und Montageoptionen
Riemenscheiben aus Gusseisen werden in verschiedenen Montageformaten geliefert, und die Wahl wirkt sich mehr auf die Wartung als auf die Leistung aus.
- Pilotbohrung. Wird mit einer kleinen Bohrung geliefert, damit der Kunde sie auf die Wellengröße anpassen kann. Dies eignet sich für OEM-Konstruktionen, bei denen die Wellentoleranz genau bekannt ist.
- Fertigbohrung mit Passfedernut. Montagefertig, sofern Wellendurchmesser, Schlüsselgröße und Schlüssellänge vor der Bestellung bestätigt werden.
- Taper-Lock- und QD-Buchsen. Die Riemenscheibe ist auf einer geteilten Buchse montiert, die an der Welle festgeklemmt ist. Der Ausbau erfolgt schnell und die Welle wird nicht beschädigt, was bei Geräten mit häufigem Wechsel wichtig ist.
- Geteilte Riemenscheiben. Wird verwendet, wenn die Riemenscheibe montiert werden muss, ohne die Welle zu demontieren oder die Lager zu entfernen.
Unabhängig davon, welches Format gewählt wird, überprüfen Sie den Schaft vor dem Einbau. Eine verschlissene Welle mit sichtbarem Reibverschleiß oder einem gemessenen Schlag oberhalb der Toleranz zerstört eine neue Riemenscheibe genauso schnell wie eine verschlissene Bohrung. Das Nachbohren einer vorhandenen Riemenscheibe aus Gusseisen ist oft wirtschaftlich, wenn die Welle nach unten gedreht wurde, vorausgesetzt, dass um die Bohrung herum noch genügend Wandstärke verbleibt.
Eine praktische Auswahl-Checkliste
- Identifizieren Sie zunächst den Riemen: Keilriemenquerschnitt, Weitwinkelprofil oder Zahnriemenprofil und Zahnteilung.
- Bestätigen Sie die Anzahl der Nuten oder die Anzahl der Zähne sowie den Bezugs- oder Teilungsdurchmesser anstelle des Außendurchmessers.
- Berechnen Sie die Felgengeschwindigkeit aus Durchmesser und U/min und bestätigen Sie dann den Materialgrenzwert für diese Geschwindigkeit.
- Geben Sie Bohrung, Keilnut und Montagemethode an und messen Sie die Welle auf Verschleiß und Unrundheit.
- Geben Sie die Gleichgewichtsanforderung sowie Umgebungsfaktoren wie Abwaschen, Feuchtigkeit, Staub und Umgebungstemperatur an.
- Fordern Sie das Inspektionsprotokoll für kritische Antriebe an: Profiltoleranz-, Rundlauf- und Auswuchtbericht.
Die meisten Bestellfehler gehen auf Schritt eins oder zwei zurück. Zuerst der Riemen, dann die Riemenscheibe und als drittes die Geschwindigkeitsprüfung.
Verschleiß, Nachnuten und Zeitpunkt des Austauschs
Riemen hinterlassen eine lesbare Aufzeichnung des Riemenscheibenzustands. Ein an einer Seitenwand abgenutzter Riemen weist auf eine Fehlausrichtung hin. Ein an der Basis polierter Gürtel, bei dem die Schnüre sichtbar werden, weist auf eine Rille hin, die tiefer abgenutzt ist, als es der Bezugsdurchmesser zulässt. Eine Verglasung an den Seitenwänden bedeutet in der Regel Schlupf, und Schlupf bedeutet in der Regel, dass sich der Nutwinkel geöffnet hat.
Gusseisen kann häufig nachbearbeitet werden. Wenn die Wandstärke es zulässt, können die Nuten auf den ursprünglichen Winkel zurückgeschnitten werden und die Riemenscheibe wird mit einem leicht verringerten Durchmesser wieder in Betrieb genommen. Es gelten zwei Grenzen: Der resultierende Mindestdurchmesser muss noch eine Biegung des Riemens ohne Risse ermöglichen und die Riemenscheibe muss nach der Bearbeitung neu ausgewuchtet werden. Über diese Grenzen hinaus ist der Austausch günstiger als ein weiterer Riemenausfall.
Wenn eine Riemenscheibe ausgetauscht wird, ersetzen Sie gleichzeitig den Riemen und überprüfen Sie die Ausrichtung und Spannung nach einigen Betriebsstunden erneut. Durch die Wiederverwendung eines Riemens, der bereits in einer verschlissenen Rille eingesetzt wurde, wird lediglich das alte Verschleißmuster auf die neue Komponente übertragen.
 Gummi-Weitwinkelriemen mit 60° Keilwinkel Ein 60°-Keilwinkel-Gummiriemen für Industrieantriebe, erhältlich in PU, CR und EPDM mit 3M–11M-Abschnitten und reduziertem Spannungsabfall nach der Installation. Produkt anzeigen →
Riemen und Riemenscheiben funktionieren als ein System
Ein großer Teil der vorzeitigen Antriebsausfälle ist darauf zurückzuführen, dass der Riemen und die Riemenscheibe von unterschiedlichen Lieferanten gekauft wurden und man darauf hoffte, dass beide übereinstimmen. Rillenwinkel, Zahnprofil, Bezugsdurchmesser und Riemenlänge wirken alle zusammen, und eine kleine Abweichung in einem dieser Punkte macht sich innerhalb weniger Tage nach der Inbetriebnahme in Geräuschen, Hitze oder einer kurzen Lebensdauer des Riemens bemerkbar.
Jiangxi Kangqi Industrial stellt Gummi-Synchronriemen und Spezialriemen unter den Marken SABLES und KML her und liefert passende Riemenscheibenkomponenten, sodass Riemen und Riemenscheibe gemeinsam anhand derselben Zeichnung spezifiziert werden können. Das Unternehmen ist auch als Vertreiber von Bando-Riemen tätig, was hilfreich ist, wenn eine bestehende Maschine an eine bestimmte Riemenmarke gebunden ist und die Riemenscheibe entsprechend angepasst werden muss. Sie können eine Bewertung abgeben Unser Sortiment an Riemen und Riemenscheiben nach Anwendung, von Hochgeschwindigkeits-Verpackungs- und Druckantrieben bis hin zu Schleifmaschinen und Geräten für die Lebensmittelverarbeitung.
 Gummi-Synchronriemen für Positionierung und Übertragung Gummizahnriemen mit Glasfaserschnur und verschleißfesten Nylonzähnen, geeignet zum Positionieren und Fördern; mit passenden Riemenscheiben als Set angeben. Produkt anzeigen →
Durch die Bestellung der beiden Komponenten als aufeinander abgestimmter Satz entfällt die häufigste Streitquelle bei der Inbetriebnahme, da es nur eine Zeichnung, einen Toleranzsatz und eine Partei gibt, die für die Passung verantwortlich ist.
Gusseisen bleibt für die meisten industriellen Riemenscheiben der sinnvolle Standard, aber das Material ist nur ein Teil der Entscheidung. Passen Sie das Nut- oder Zahnprofil an den Riemen an, achten Sie darauf, dass Bohrung und Keilnut genau passen, prüfen Sie den Rundlauf an der Maschine und nicht auf dem Prüfstand und beachten Sie die Felgengeschwindigkeitsbegrenzung der von Ihnen gewählten Sorte. Diese vier Kontrollen kosten in der Planungsphase eine Stunde und sparen bei ungeplanten Stopps weitaus mehr.