HEIM / Nachricht / Keilnutführung für Riemenscheiben: Toleranzen, Keilpassung, Räumen und Grundlagen der Wellenmontage
Nachricht
Keilnutführung für Riemenscheiben: Toleranzen, Keilpassung, Räumen und Grundlagen der Wellenmontage
Ein heruntergefallener Schlüssel, eine beschädigte Nabe und ein Riemen, der zwei Wochen nach einem Umbau anfängt, über den Flansch zu klettern. Normalerweise wird für diese Sequenz der Riemen verantwortlich gemacht, aber die Ursache liegt in der Keilnut der Riemenscheibe. Wenn eine Riemenscheibe zu Wartungszwecken von einer Welle abgezogen wird, geht als erstes die Passfeder verloren, und der Ersatz wird allzu oft mit bloßem Auge aus dem herausgesucht, was lose im Ersatzteilbehälter liegt. Der Unterschied zwischen einem korrekt montierten und einem lockeren Schlüssel wird in Hundertstelmillimetern gemessen und entscheidet dennoch darüber, ob die Verbindung ein Jahr Drehmomentumkehr übersteht oder innerhalb eines Monats versagt.
Die kurze Antwort zuerst: Eine Keilnut einer Riemenscheibe ist ein bearbeiteter Schlitz entlang der Bohrung der Nabe, der mit einem Schlitz auf der Welle übereinstimmt und zusammen eine Passfeder hält, die das Drehmoment überträgt und die Winkelposition der Riemenscheibe fixiert. Wenn Sie die richtige Breite, Tiefe und Oberflächenbeschaffenheit wählen, wird der Schlüssel zum günstigsten und vorhersehbarsten Bauteil im Antriebsstrang. Wenn man es falsch macht, wird der Schlüssel zur Sicherung, die durchbrennt und gelegentlich auch die Welle mitreißt.
Was eine Riemenscheiben-Keilnut tatsächlich bewirkt
Dieser eine Steckplatz übernimmt drei Aufgaben, und zwar ohne jegliche Redundanz.
Drehmomentübertragung. Die Passfeder und nicht die Reibung trägt die Arbeitslast zwischen Welle und Nabe.
Eckiger Standort. Die Position der Zähne oder Rillen der Riemenscheibe auf der Welle wird durch die Keilnut und nicht durch die Passung der Bohrung festgelegt.
Montagereferenz. Ein bearbeiteter Schlitz gibt dem Wartungspersonal einen positiven Orientierungspunkt, sodass die Nabe nicht um einige Grad nach außen eingebaut werden kann.
Das Drehmoment selbst gelangt über die Keilflanken in zwei schmale Kontaktleisten, eine in der Welle und eine in der Nabe. Jeder Newtonmeter Last durchdringt diese Streifen, während die Ecken des Schlitzes die Spannung konzentrieren und die Schlitztiefe Material aus dem Abschnitt entfernt, der einer Biegung widersteht. Diese beiden Effekte erklären, warum Maßstandards die wellenseitige Tiefe t1 begrenzen und sie etwas kleiner halten als die nabenseitige Tiefe t2: Die Welle ist das Teil, das niemand ersetzen möchte, daher ist die Keilnut so positioniert, dass mehr Material auf der Wellenseite verbleibt.
Bei einer Synchronriemenscheibe bestimmt die Keilnut auch die Zeitsteuerung. Wenn die Nabenkeilnut ein paar Grad vom Zahnteilungsbezugspunkt entfernt geschnitten wird, treffen die Riemenzähne am falschen Punkt im Zyklus auf die Riemenscheibennuten, und das Ergebnis zeigt sich eher in einem ungleichmäßigen Verschleiß an einer Zahnflanke als in einem offensichtlichen Fehler. Die Disziplin, die für die Riemenscheibennut gilt, gilt daher auch für den Nabenschlitz das Zahnprofil eines Zahnriemens und die Riemenscheibenrille, in der er läuft sollte als ein System behandelt werden und nicht als zwei separat gekaufte Teile.
Schlüssel- und Keilnutgrößen: Was die Standards festlegen
Bei metrischen Zeichnungen sind die Passfeder und die Passfedernut nicht frei wählbar. Der Wellendurchmesser wählt eine Reihe aus, und die Reihe bestimmt den Keilquerschnitt, die Wellennuttiefe und die Nabennuttiefe. Der häufigste Fehler besteht darin, die Nut anhand des in der Schublade befindlichen Schlüssels zu dimensionieren und die Tiefe zu ignorieren, da eine zu tiefe Wellennut den lasttragenden Abschnitt von einer Welle entfernt, die bereits unter wechselndem Drehmoment arbeitet.
Nominelle Passfeder- und Passfedernutabmessungen für gängige Wellendurchmesser gemäß der DIN 6885-Reihe. Bestätigen Sie immer anhand der Zeichnung oder der geltenden Kaufnorm.
Wellendurchmesserbereich (mm)
Schlüsselgröße B x H (mm)
Wellennuttiefe t1 (mm)
Nabennuttiefe t2 (mm)
6 bis 8
2 x 2
1.2
1.0
Über 8 bis 10
3 x 3
1.8
1.4
Über 10 bis 12
4 x 4
2.5
1.8
Über 12 bis 17
5 x 5
3.0
2.3
Über 17 bis 22
6 x 6
3.5
2.8
Über 22 bis 30
8 x 7
4.0
3.3
Über 30 bis 38
10 x 8
5.0
3.3
Über 38 bis 44
12 x 8
5.0
3.3
Über 44 bis 50
14 x 9
5.5
3.8
Über 50 bis 58
16 x 10
6.0
4.3
Über 58 bis 65
18 x 11
7.0
4.4
Über 65 bis 75
20 x 12
7.5
4.9
Die Breitentoleranz ist der Teil, der wirklich in die Zeichnung eingetragen werden muss. Die Passfedern sind normalerweise h9 und die Passung wird durch die beiden Nuten bestimmt. Die Wellennut wird normalerweise fester gehalten als die Nabennut, da die Reparatur von Schäden an der Welle weitaus teurer ist. Wie fest es ist, hängt davon ab, wie die Riemenscheibe zusammengebaut wird: Bei einer Gleitpassung ist Spiel erforderlich, um von Hand aufgedrückt zu werden, während eine Schraub- oder Presspassung fester sein kann, sich aber bei der Wartung schwerer lösen lässt.
Warum das Passungsspiel wichtiger ist als die Nenngröße
Ein Nominal-8-mm-Schlüssel in einer Nominal-8-mm-Nut sagt fast nichts über das Verhalten der Verbindung aus. Entscheidend ist das Spiel, das nach der Bearbeitung zwischen der Keilflanke und der Nutwand verbleibt. Sobald dieses Spiel groß genug ist, damit sich der Schlüssel unter Last bewegen kann, beginnt der Schlüssel jedes Mal, wenn sich das Drehmoment umkehrt, im Schlitz zu schaukeln, und an den Flanken beginnt der Verschleiß durch Reibverschleiß.
Die oben genannten Werte sind Richtwerte und dienen eher zur Darstellung eines Trends als als Messtabelle. Die Kurve beginnt fast flach, was bedeutet, dass ein wenig Spiel am engen Ende des Bereichs sehr wenig Lebensdauer kostet. Nach dem Knick der Kurve wird der Abfall steiler, sodass jeder weitere 0,02 mm Spielraum mehr Lebensdauer verbraucht als der vorherige Schritt. Die praktische Lesart besagt, dass das Lösen der Nabennut um eine halbe Toleranzstufe zur einfacheren Montage den Antrieb entlang der Kurve verschiebt, und es kommt darauf an, wo er landet. Eine leicht belastete Förderrolle, die in eine Richtung läuft, toleriert einen lockereren Sitz als eine Hauptwelle einer Druckmaschine, die das Drehmoment ständig umkehrt. Aus diesem Grund gehört die Toleranz der Keilnutbreite in die Zeichnung und nicht in die Hände des Maschinisten an der Werkbank.
Wie Keilriemenscheiben im Betrieb versagen
Die Reihenfolge der Fehlerarten ist von Werk zu Werk bemerkenswert konsistent und beginnt selten mit dem Bruch des Schlüssels.
Diese Rangliste spiegelt wider, was bei Abrissen in Wartungswerkstätten am häufigsten ans Licht kommt, und nicht, was eine Labor-Ermüdungsanlage produziert. Der Reibverschleiß an den Tastenflanken liegt ganz oben, da er sich langsam entwickelt und bei einer routinemäßigen Rundgangskontrolle fast nie auffällt. Abscherungen und Risse in den Nabenecken sind die Folgeereignisse, denn sobald sich die Passung gelockert hat, konzentriert sich die Stoßbelastung auf die Ecken des Schlitzes. Die Verformung der Wellennut steht an vierter Stelle und ist der am wenigsten willkommene Befund von allen, da der Austausch einer beschädigten Welle weitaus teurer ist als der Austausch einer Passfeder. Das Durchrutschen einer Riemenscheibe auf der Welle ist einfach der Endzustand, und dann sind auch die Riemenzähne kaputt. Die Lehre ist konsistent: Die meisten Ausfälle von Keilriemenscheiben sind eher auf einen lockeren Sitz als auf eine unzureichende Materialfestigkeit zurückzuführen.
Nabenmaterial ändert die Keilnutbegrenzung
Der Schlüssel ist fast immer der härtere Teil, daher wird die Belastung in der Praxis durch die weichere der beiden Nuten begrenzt. Das macht das Nabenmaterial zu einer direkten Designentscheidung und nicht zu einer kosmetischen.
Eine Aluminiumnabe verhält sich anders als Gusseisen oder Stahl, da die Nut der Schlüsselbelastung durch die Scherfestigkeit des Nabenmaterials selbst standhält. Eine Stahlnabe erreicht ungefähr die doppelte Kapazität von Grauguss, und dieser Unterschied erklärt, warum bei hochbelasteten Antrieben selten Aluminiumriemenscheiben zum Einsatz kommen. Sphäroguss liegt dazwischen und ist der Kompromiss, den die meisten Maschinenbauer eingehen, wenn sowohl Kosten als auch Festigkeit eine Rolle spielen. Gesinterte Metallnaben sind günstig in der Herstellung, erreichen aber auf dieser Skala einen Wert von etwa siebzig, was eher für kleine, leicht belastete Riemenscheiben als für Hauptantriebspositionen geeignet ist. Wenn eine Aluminiumriemenscheibe nicht zu vermeiden ist, besteht die übliche Lösung darin, den Eingriff der Passfeder zu verlängern oder den Drehmomentpfad auf ein Klemmelement anstelle einer Passfeder zu verlagern. Wählen Sie zunächst das Nabenmaterial für die Scherfestigkeit aus und wägen Sie dann Masse und Kosten gegen diese Basislinie ab.
Bearbeitungsoptionen für die Nabennut
Der Schlitz in der Nabe kann auf verschiedene Arten hergestellt werden, und die Wahl verändert sowohl die erreichbare Genauigkeit als auch die Wirtschaftlichkeit der Bestellung. Im folgenden Vergleich werden zwei gängige Produktionswege anhand der Kriterien verglichen, die tatsächlich über ein Angebot entscheiden.
Dieser Radarvergleich bewertet die gleiche Nabenkeilnut, die durch zwei verschiedene Prozesse erzeugt wurde, wobei jede Achse von Null auf Eins normalisiert wurde. Hohe Räumraten in Bezug auf Maßgenauigkeit, Oberflächengüte, Schnittgeschwindigkeit und Zugang zur inneren Keilnut, da ein einziger Durchgang eines Formwerkzeugs den Schlitz in einer Bewegung erzeugt. Sein Schwachpunkt ist die Flexibilität bei kleinen Stückzahlen, da die Räumnadel selbst für eine Kombination aus Keilnutbreite und -tiefe hergestellt und nachgeschärft wird. Beim Schlitzen verhält es sich umgekehrt: Die Kosten für den Werkzeugeinsatz sind geringer und eine einzelne Nabe oder eine kleine Charge lässt sich viel einfacher herstellen, aber der Prozess ist langsamer und die Endbearbeitung liegt normalerweise einen Schritt hinter dem Räumen zurück. Drahtschneiden und -fräsen liegen dazwischen und sind praktisch für Reparaturarbeiten, bei denen die Bestellung einer neuen Räumnadel für eine Riemenscheibe keinen Sinn macht. Bei der Entscheidung kommt es normalerweise auf das Volumen an: Wenn die Jahresproduktion die Werkzeugausstattung rechtfertigt, ist Räumen die sinnvolle Standardeinstellung, und unterhalb dieser Schwelle ist Schlitzen oder Drahtschneiden der realistischere Weg.
Checkliste für Montage und Inspektion
Die meisten Probleme mit der Keilnut entstehen während der zehn Minuten, die für den Wiedereinbau einer Riemenscheibe benötigt werden. Eine kurze Folge von Prüfungen entfernt fast alle davon.
Messen Sie die Breite der Wellennut und der Nabennut mit einem Messschieber oder einer Bohrlehre und vergleichen Sie die Messwerte mit dem Toleranzband auf der Zeichnung, anstatt die Passung nach Gefühl zu beurteilen.
Überprüfen Sie, ob der Schlüssel in beiden Nuten in der richtigen Tiefe sitzt. Zwischen der Oberseite der Passfeder und der Unterseite der Nabennut sollte ein kleiner Spalt vorhanden sein, niemals ein enger Kontakt.
Nutkanten entgraten und überrolltes Metall entfernen. Ein einziger erhabener Grat reicht aus, um den Schlüssel im Schlitz zu verkanten.
Montieren Sie die Riemenscheibe probeweise auf einer sauberen, trockenen Welle. Riefen an der Bohrung oder am Schaft weisen darauf hin, dass die Passung für die vorgesehene Montageart zu fest ist.
Drehen Sie die Nabe so, dass die Keilnut mit der Wellennut übereinstimmt, bevor Sie sie aufschieben, und ziehen Sie die Riemenscheibe niemals mit der Befestigungsschraube an ihren Platz.
Ziehen Sie die Stellschraube oder das Klemmelement mit dem angegebenen Drehmoment an und prüfen Sie dann erneut die Zahnphase im Vergleich zum Riemen, wenn es sich bei der Riemenscheibe um eine Synchronriemenscheibe handelt.
Überprüfen Sie den Rundlauf nach den ersten Betriebsstunden erneut und fügen Sie den Messwert dem Protokoll über die routinemäßige Wartung hinzu.
Eine Riemenscheiben-Keilnut ist ein unauffälliges Merkmal, ein schmaler Schlitz in einem Metallstück, der jedoch das Drehmoment überträgt und die Winkelposition hält, von der der gesamte Antrieb abhängt. Geben Sie eine definierte Breiten- und Tiefentoleranz vor, wählen Sie die Passform entsprechend der Art und Weise, wie die Riemenscheibe zusammengebaut wird, und messen Sie vor der Montage und nicht danach. Eine so vorbereitete Passfederverbindung ist selten das erste, was an der Maschine ausfällt.
Für Teams, die eine Riemenscheibe austauschen oder einen neuen Antrieb entwerfen, sorgt die Beschaffung der Riemenscheibe und des Riemens vom gleichen Lieferanten dafür, dass die Bohrung, die Keilnut und die Zahnteilung auf einem Zeichnungsbezugspunkt bleiben. Jiangxi Kangqi Industrial stellt Gummi-Zahnriemen, PU-Zahnriemen und passende Synchronriemenscheiben her, wobei neben den Testberichten auch Maßaufzeichnungen verfügbar sind, sodass die Nabenpassung und das Zahnprofil gemeinsam geklärt werden und nicht in zwei separaten Gesprächen.
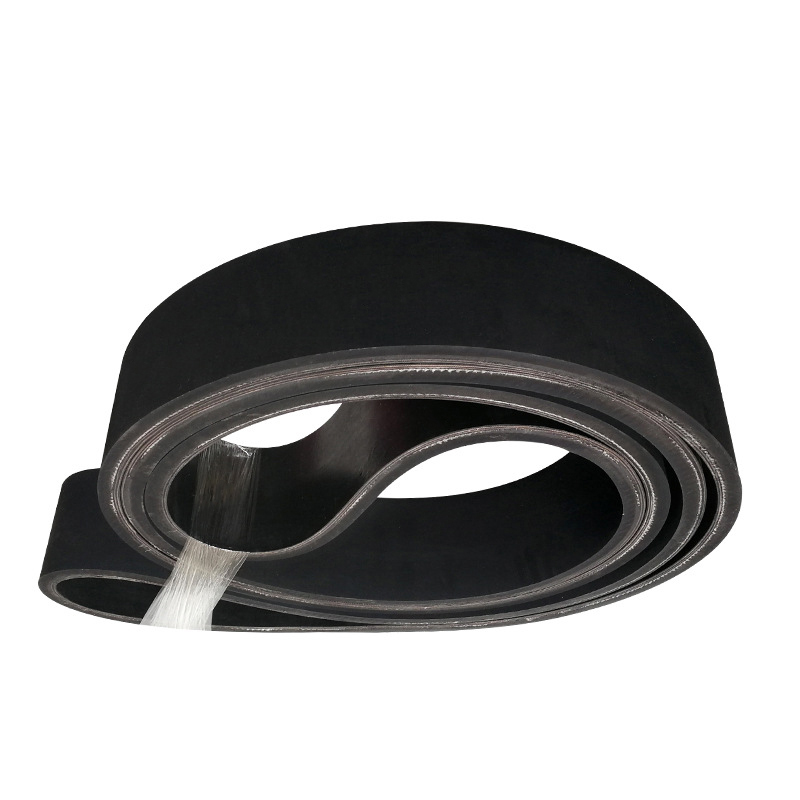
Der Weitwinkelriemen ist ein neuartiger Industrie-Antriebsriemen, der auf der Grundlage der allgemeinen Industrie-Keilriementechnologie entwickelt wurde.
Sie werden alle durch das Reibungsdiagramm auf beiden Seiten des Riemens angetrieben. Der Keilwinkel des allgemeinen Keilriemens beträgt 40° und der Keilwinkel
des Weitwinkel-Übertragungsriemens beträgt 60°.
Nach dem Prinzip der Übertragungsdynamik vergrößert sich mit zunehmendem Keilwinkel des Weitwinkelriemens die von ihm unterstützte Fläche
auf beiden Übertragungsseiten erhöht sich naturgemäß, wodurch sich folgende Vorteile gegenüber dem herkömmlichen Keilriemen ergeben:
1. Die Belastung des Weitwinkelriemens wird gleichmäßig verteilt und die Verschleißfestigkeit verbessert.
2. Die Kontaktfläche zwischen Riemen und Riemenscheibe vergrößert sich und die Übertragungskraft wird erhöht.
3. Es verbessert die konkave Verformung des Antriebsriemenkerns und stärkt die Antriebseigenschaften.
4. Nachdem der Weitwinkelriemen installiert und verwendet wurde, wird das Problem des Spannungsabfalls des Riemens behoben.
Es sind die oben genannten Vorteile des Weitwinkelbandes, die von der Präzisionsmaschinenindustrie weit verbreitet und bestätigt werden.
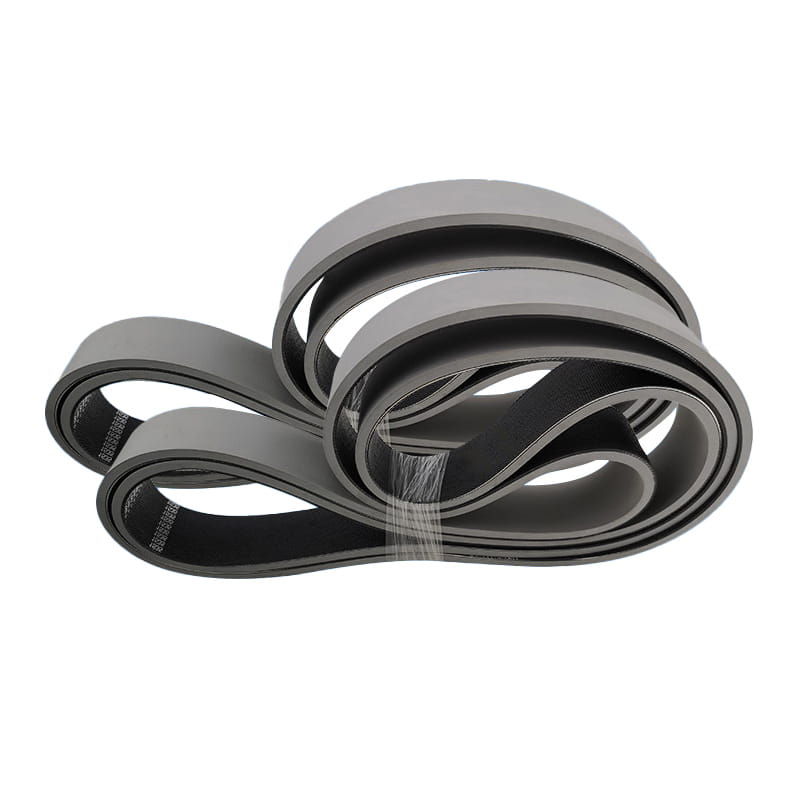
Das Förderband besteht aus Oberflächenkleber, Kern und Schichtkleber. Darüber hinaus kann bei Verwendung von High-Drop-Impact eine Schicht Puffertuch hinzugefügt werden, um die Schlagfestigkeit zu erhöhen.
Der Oberflächenkleber
Mit Naturkautschuk und Synthesekautschuk als Rohstoffen und um die Verschleißfestigkeit, Rissbeständigkeit, Alterungsbeständigkeit und andere Eigenschaften zu verbessern, weist der Oberflächenklebstoff verschiedene Eigenschaften wie Verschleißfestigkeit, Schnittfestigkeit, Hitzebeständigkeit, Flammbeständigkeit, Kältebeständigkeit auf. Säure- und Alkalibeständigkeit, Ölbeständigkeit, Beständigkeit gegen statische Elektrizität usw. Stoffschichtkern
Die Stoffschicht besteht aus Naturfasern oder Chemiefasern allein oder einer Kombination aus beiden, weist nach der einstufigen Behandlung durch einen ausgereiften Prozess die gleiche Qualität auf und weist eine gute Haftung auf Gummi auf. Die Klebeschicht
Die Klebeschicht ist für die Haftkraft zwischen den Schichten des Kerns des Förderbandes, der wiederholt gebogen wird, von großer Bedeutung. Insbesondere bei Fördergurten mit hoher Spannung muss eine Klebstoffschicht mit geringerer Knickspannung und geringerer Ermüdung durch Eigenspannung verwendet werden.
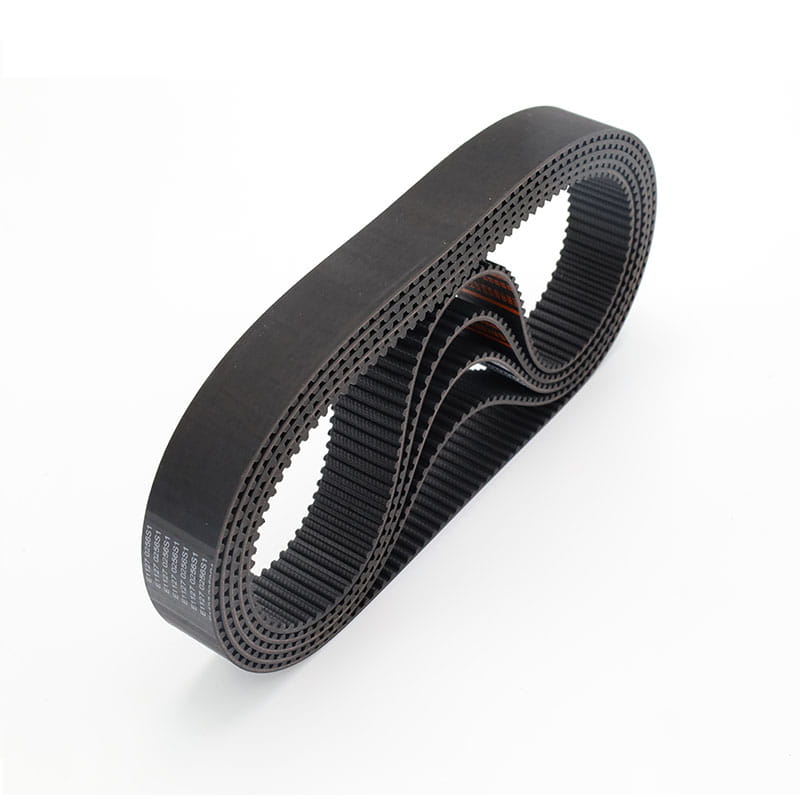
Spezifikationen und Modelle können je nach Kundenwunsch angepasst werden, mit einer Dicke von 2,0 mm bis 8,0 mm.
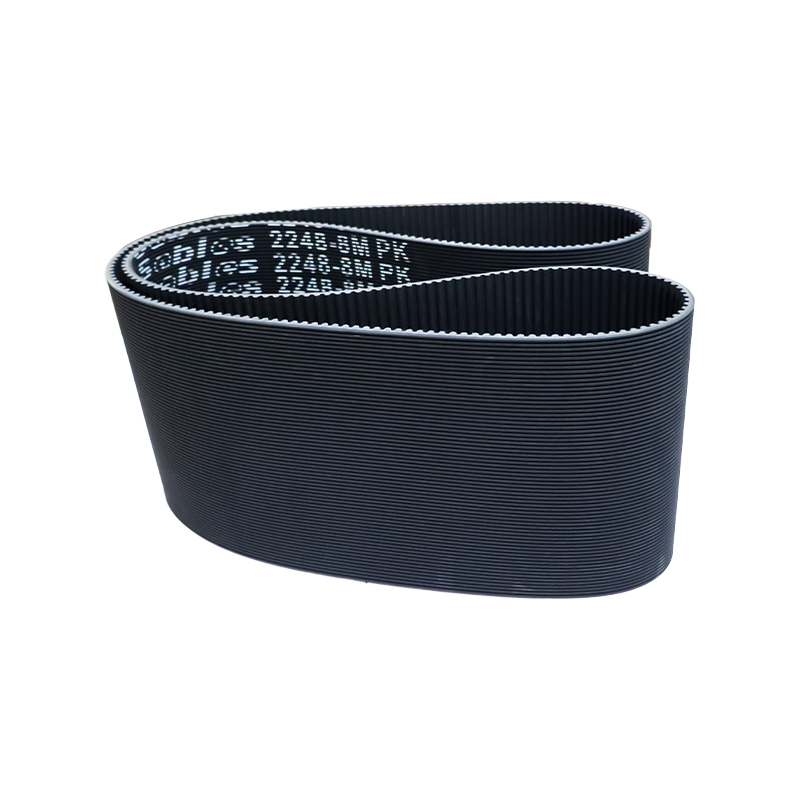
Hochgeschwindigkeits-, sanfte und geringe Dehnungsübertragungs- und Fördersysteme, wie Textilmaschinen, Holzbearbeitungsmaschinen, Schleifmaschinen, Fahrkartenautomaten, Gemüseschneidemaschinen usw. Eigenschaften: Hohe Geschwindigkeit und Stabilität, hohe Zugfestigkeit und geringe Dehnung.
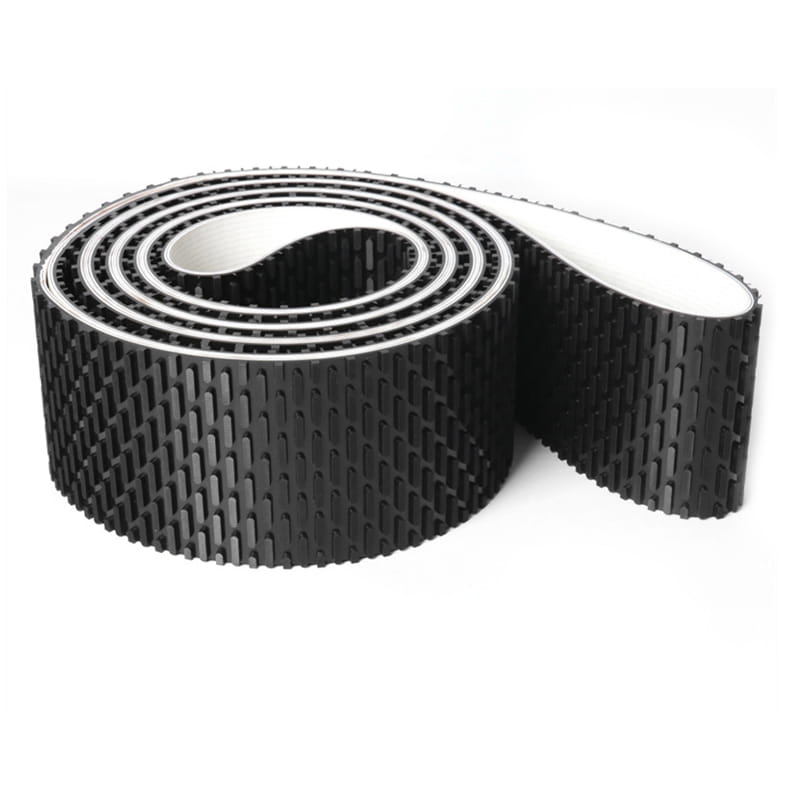
Das von Holzbearbeitungsmaschinen hergestellte nahtlose Gummiband kann zum Schleifen, Korrigieren und Trimmen von Kernmaterialien, zum Hobeln von Holzbrettern, laminierten Brettern, kunststofflaminierten Brettern und anderen Maschinen verwendet werden und kann dazu beitragen, dass die Oberfläche perfekt bearbeitet und ausgewählt wird.
Seine besondere Technologie liegt in der Herstellungsmethode und produziert fugenlose Riemen in der erforderlichen Größe. Wir kontrollieren nicht nur streng die Qualität, sondern bestehen auch auf die Verwendung importierter Materialien, um die Leistung unseres Schleifbandes zu verbessern.
Alle Teile sind in Dicke und Festigkeit absolut gleichmäßig.
Es hat einen guten linearen Betrieb.
Bei kleinen Raddurchmessern kann eine hohe Flexibilität genutzt werden.
Es kann unter Arbeitsdruck die Ebenheit und Nichtverformbarkeit aufrechterhalten.
Der Reibungskoeffizient zwischen der Unterseite des Bandes und der Plattenoberfläche ist sehr niedrig.
Da die Oberflächenschicht des Bandes mit Gummi bedeckt ist, wird die Haftung verbessert und die Stabilität des Förderbandes verbessert.
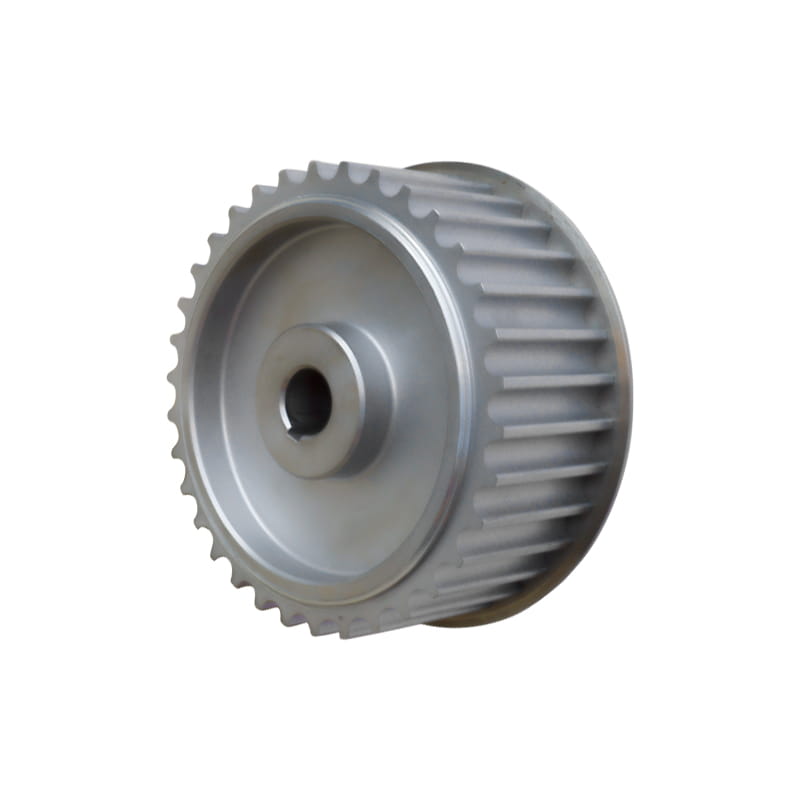
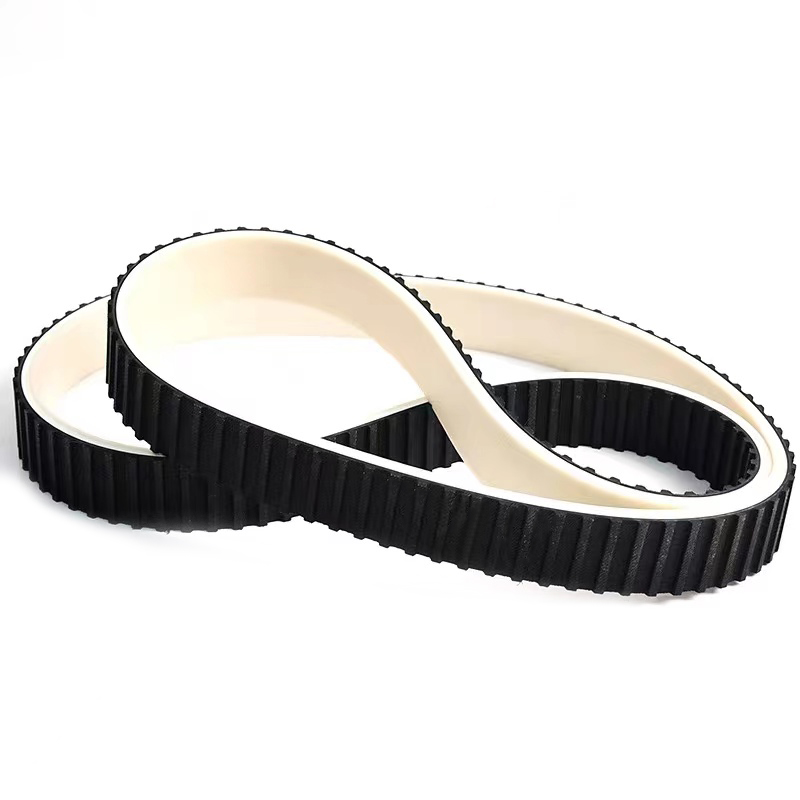
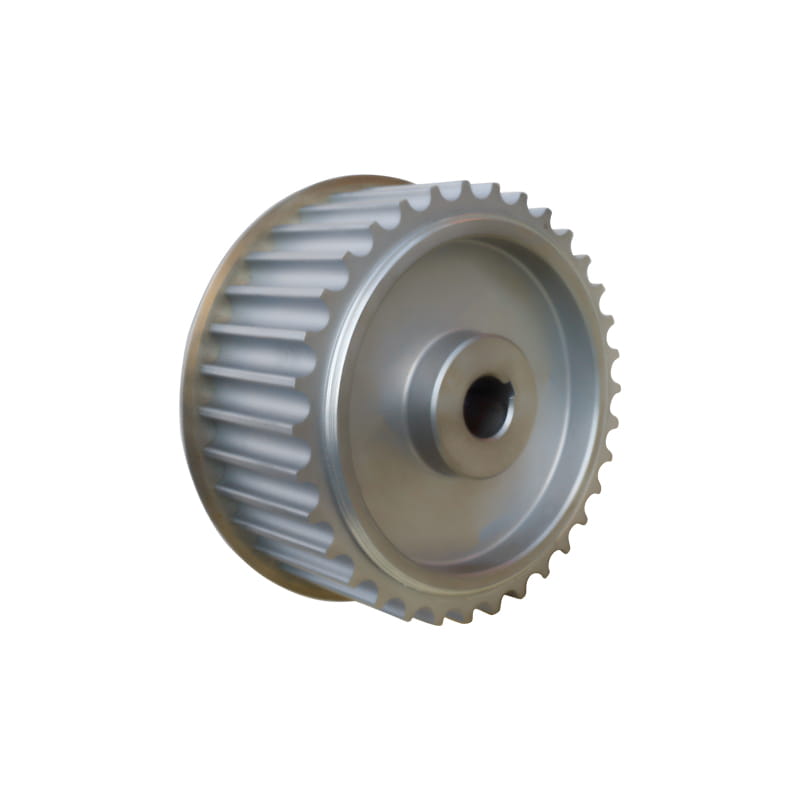
Auf jedes Feld des synchron angetriebenen Gerätesystems anwenden. Eigenschaften:
Stellen Sie die Abstimmung mit dem Riemen sicher, um die Genauigkeit und Lebensdauer des Antriebs zu erhöhen. Je nach Kundenwunsch kann die individuell angepasste, optimal gesteuerte Lösung je nach Material in 45#-Stahl, Aluminiumlegierung, Edelstahl, Gusseisen, Nylon usw. unterteilt werden.
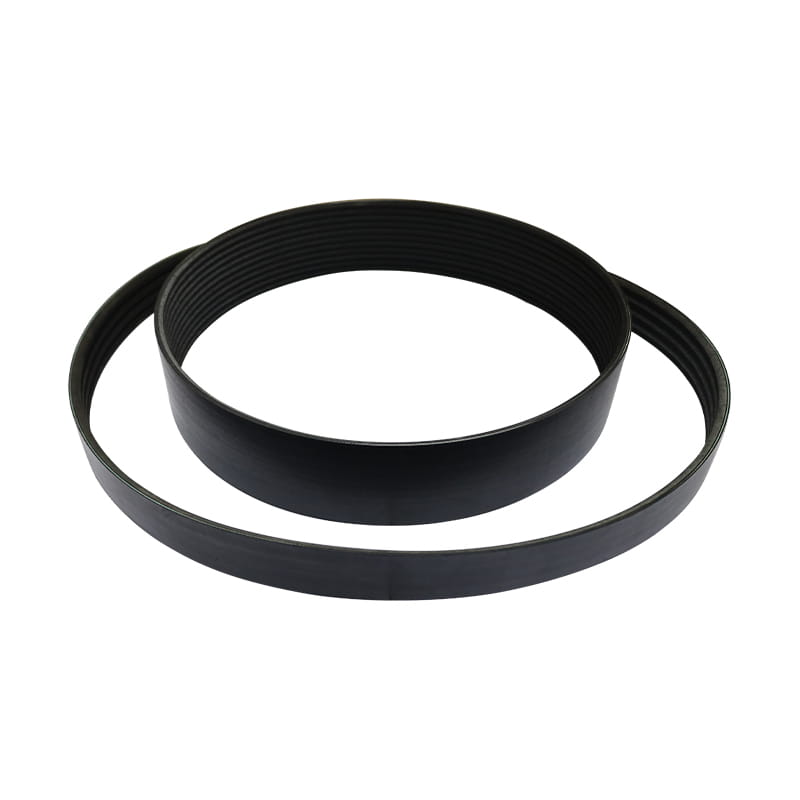
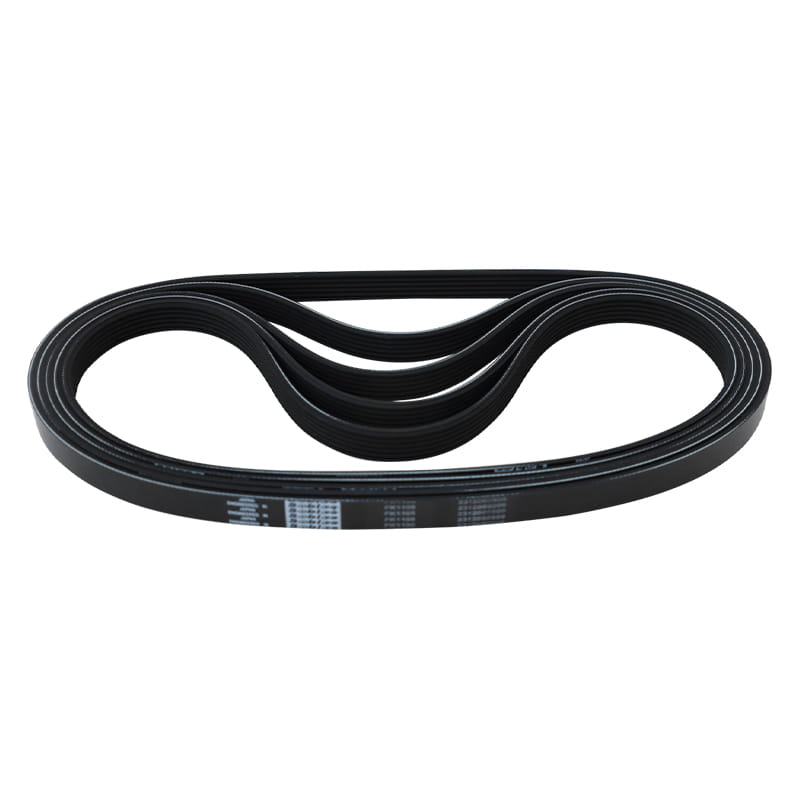
Es eignet sich für Übertragungsgeräte im Freien, Transportgeräte, medizinische Geräte, Elektrowerkzeuge, Haushaltsgeräte und Sportgeräte. Eigenschaften:
1. Die Übertragungsleistung des Rippenriemens ist bei gleichem Bauraum um 30 % höher als die eines gewöhnlichen Keilriemens.
2. Das Übertragungssystem des Rippenriemens hat eine kompakte Struktur und bei gleicher Übertragungsleistung nimmt der Platz ein
Die Übertragungsvorrichtung ist 25 % kleiner als die des herkömmlichen Keilriemens.
3. Der Rippenriemen ist dünn und flexibel und eignet sich für die Übertragung mit kleinem Riemenscheibendurchmesser und die Hochgeschwindigkeitsübertragung mit Riemen
Geschwindigkeit bis zu 40 m/s; Geringe Vibration, weniger Hitze und stabiler Betrieb.
4. Der Rippenriemen ist hitzebeständig, ölbeständig und verschleißfest, mit geringer Dehnung und langer Lebensdauer.