HEIM / Nachricht / Hartmetall-Schleifbänder: So wählen Sie Körnung, Trägermaterial und langlebige Anwendungen aus
Nachricht
Hartmetall-Schleifbänder: So wählen Sie Körnung, Trägermaterial und langlebige Anwendungen aus
Ein Möbelgeschäft, das eine Breitbandschleifmaschine für Eichen-, Ahorn- und Acrylplatten einsetzte, stellte fest, dass seine Standard-Aluminiumoxidbänder Brandspuren auf dem Acryl hinterließen und sich auf harzhaltigem Eichenholz schnell abnutzten. Nach dem Testen eines Siliziumkarbidbandes auf derselben Maschine blieb die Oberfläche kühler und das Kratzermuster verschwand in einem Durchgang. Diese Erfahrung macht man häufig: Hartmetall-Schleifbänder ersetzen nicht jedes Schleifmittel, lösen aber eine bestimmte Gruppe von Problemen, mit denen die meisten Werkstätten irgendwann konfrontiert werden.
Was Hartmetall-Schleifbänder besser machen
Beginnen Sie mit der praktischen Schlussfolgerung: Wählen Sie ein Hartmetall-Schleifband, wenn Hitzestau, Belastung und Oberflächenkonsistenz Ihre Hauptanliegen sind. Siliziumkarbid hat schärfere Kanten und einen höheren Härteindex als Aluminiumoxid, wodurch es spröde Beschichtungen, weiche Metalle und Glasfaser schneiden kann, ohne so viel Reibungswärme zu erzeugen.
Hartmetallbänder enthalten außerdem Körner, die aggressiver brechen als herkömmliches Aluminiumoxid. Anstatt zu verglasen, brechen die Kristalle in kleine Stücke ab und legen frische Schnittkanten frei. Dieses Verhalten verleiht dem Band eine längere Lebensdauer, während klebrige Harze, Farbschichten und Nichteisenmetalle gewöhnliche Schleifmittel schnell verdecken.
Wo das Mineralisch den Unterschied macht
Harthölzer und harzhaltige Weichhölzer: Hartmetall bleibt offen und schneidet sauber.
Lackierte und beschichtete Oberflächen: Hartmetall entfernt die Beschichtung, ohne sie zu schmelzen.
Verbundwerkstoffe und Glasfaser: Hartmetall widersteht der Belastung durch Staub und Harz.
Weiche Metalle wie Aluminium und Messing: Hartmetall hinterlässt bei geringer Hitze eine helle Oberfläche.
Die Härtetabelle liefert einen schnellen Grund, warum Siliziumkarbid einen separaten Platz im Schleifraum verdient. Siliziumkarbid liegt auf der Härteskala ganz oben und schneidet daher aggressiver durch spröde Beschichtungen und weichere Metalle als viele Standardkörner. Aluminiumoxid ist immer noch hart genug für die allgemeine Materialentfernung auf Holz und Stahl, es wird jedoch schneller stumpf, wenn das Werkstück hart oder beschichtet ist. Zirkonoxid-Aluminiumoxid wird weniger wegen seiner Härte als vielmehr wegen seines selbstschärfenden Verhaltens unter Druck ausgewählt. Keramikkorn ist so konstruiert, dass es kühl bleibt und in kontrollierten Phasen bricht. In der Praxis bedeutet dies, dass Hartmetallbänder nicht die universelle Lösung sind, aber sie sind die beste Wahl für wärmeempfindliche Materialien und letzte Schlichtdurchgänge.
Auswahl der Körnung: Beginnen Sie mit der Oberfläche, die Sie haben
Die Körnungszahl ist die erste Auswahlentscheidung. Wählen Sie ein Schleifband, das so grob ist, wie es die Ausgangsfläche zulässt, denn grobe Schleifbänder tragen das Material schneller ab und kosten pro Quadratmeter Schleifarbeit weniger. Gehen Sie dann durch eine Reihe feinerer Körnungen, gerade so weit, dass die vorherigen Kratzer entfernt werden.
Typische Korngrößen für Hartmetallbänder nach Werkstückkategorie
Körnungsbereich
Typische Arbeit
Erwartetes Ergebnis
P36 bis P60
Starker Materialabtrag, grobe Formgebung, Abbeizen von Farbe
Schneller Schnitt mit sichtbaren Kratzern
P80 bis P120
Zwischenglättung nach grober Arbeit
Gleichmäßige matte Oberfläche, nur leichte Kratzer
P150 bis P220
Endbearbeitung vor der Beschichtung oder Montage
Glatte Oberfläche, bereit für Versiegelung oder Farbe
P240 und höher
Feines Finish auf Kunststoff, Verbundwerkstoffen und weichen Metallen
Geringes Glanzfinish mit minimalem Schnitt
Abbildung 2. Typische Oberflächenrauheit nach Korngröße
Die Oberflächenrauheitswerte im Diagramm folgen einem klaren Trend: Größere Körnungen führen zu glatteren Oberflächen und tragen weniger Material ab. Ein P80-Band hinterlässt sichtbare Kratzer mit einer Tiefe von etwa 35 Mikrometern, was zum Abziehen oder groben Formen akzeptabel ist. Ein P120-Band reduziert die Rauheit auf etwa 18 Mikrometer, und viele Schleiffehler passieren, weil der Bediener diesen Zwischenschritt zu früh überspringt. Ein P180-Band mit 9 Mikron ist glatt genug für die Grundierung der meisten Hölzer und Verbundwerkstoffe. Der Sprung von P120 zu P220 ist kleiner, weshalb die Zeit im P150- und P180-Bereich das Endfinish in der Regel stärker verbessert als der Kauf eines feineren Endbandes. Bei dieser Tabelle handelt es sich um einen Richtwert und nicht um eine Garantie, da die tatsächlichen Messwerte von der Bandgeschwindigkeit, dem Druck und der Werkstückhärte abhängen.
Materialentfernung versus Verfeinerung
Der gleiche Kornverlauf verändert auch die Schnittgeschwindigkeit. Grobe Riemen sind nicht nur aggressiver; Sie sind auch die wirtschaftlichste Methode, Material zu entfernen, bevor die Oberfläche für feinere Arbeiten bereit ist.
Abbildung 3. Relative Materialabtragsrate bei jeder Körnungsstufe
Das Liniendiagramm zeigt, wie die Abtragsrate sinkt, wenn Sie sich durch eine progressive Körnungssequenz bewegen. Ein grobes P60-Band trägt viel Material ab, hinterlässt aber tiefe Kratzer, deren Entfernung in späteren Schritten teuer ist. Beim Wechsel zu P100 erfolgt der Schnitt langsamer und es entsteht eine akzeptable Zwischenoberfläche. Wenn das Ziel ein verfeinertes Finish ist, entfernen P150 und P180 nur sehr wenig Material und ihre Hauptaufgabe besteht darin, frühere Kratzer auszugleichen. Der größte Verlust an Schnittgeschwindigkeit tritt zwischen P60 und P100 auf, sodass der effizienteste Prozess so grob beginnt, wie es die vorhandene Oberfläche zulässt, und nur die erforderlichen Zwischenkörner verwendet. Hartmetallbänder sind am wirtschaftlichsten, wenn Sie diese Kurve an den tatsächlichen Zustand des Werkstücks anpassen.
Das Gewicht der Unterlage und die Beschichtung sind ebenso wichtig wie der Sand
Fazit zunächst: Der Träger bestimmt, wie lange der Riemen hält und wie sich der Riemen auf einem Kontaktrad anfühlt. Gewebebeschichtete Bänder halten aggressivem Druck und hohen Kornlasten stand. Papier- und Folienträger erzeugen feinere Oberflächen und passen sich gekrümmten Oberflächen besser an, nutzen sich jedoch schneller ab, wenn sie zu stark beansprucht werden.
Offener Mantel versus geschlossener Mantel ist der nächste Faktor. Geschlossene Fellbänder bedecken die gesamte Oberfläche mit Maserung; Sie schneiden schnell, laden aber schnell. Offene Beschichtungsbänder hinterlassen Lücken zwischen den Körnern, wodurch Ablagerungen entweichen können und sich gut für die Entfernung von Melamin, rohem Holz und Farbe eignen.
Bei der Metall- und Kunststoffbearbeitung reduziert ein mit Stearat beschichtetes Hartmetallband Verstopfungen und hinterlässt eine sauberere Oberfläche. Stearat fungiert als Trockenschmiermittel, das verhindert, dass das Band geschmolzenes Bindemittel auf dem Werkstück verschmiert. Bediener, die ein geschlossenes Beschichtungsband auf Aluminium laufen lassen, bemerken oft schon in den ersten Minuten eine Belastung; Die gleiche Arbeit mit einem offenen Stearatband läuft viel länger.
Karbid im Vergleich zu anderen gängigen Schleifmineralien
In einer gemischten Werkstatt spielt jedes Schleifmineral eine Rolle. Aluminiumoxid ist der Allround-Standard für die Zerspanung von Holz und Stahl. Zirkonoxid-Aluminiumoxid funktioniert am besten unter hohem Druck und dort, wo es auf Hitzebeständigkeit ankommt. Keramikkorn bleibt auch bei starkem Schleifen scharf, kostet aber mehr. Siliziumkarbid ist der Spezialist für Veredelung und Hitzeempfindlichkeit.
Gängige Schleifmineralien und ihre typischen Stärken
Das Radardiagramm fasst den Vergleich dreier gängiger Schleifmineralien anhand von fünf praktischen Kriterien zusammen. Siliziumkarbid weist die ausgewogenste Leistung in Bezug auf Schärfe, Härte und Oberflächenqualität auf, wobei die Kosteneffizienz der schwächste Punkt ist. Aluminiumoxid weist in puncto Schärfe und Oberflächengüte leichte Nachteile auf, ist aber bei den Kosten deutlich günstiger, weshalb es nach wie vor das Standardschleifmittel für die alltägliche Holzbearbeitung ist. Zirkonoxid-Aluminiumoxid wird interessant, wenn der Druck hoch ist und Hitzebeständigkeit wichtig ist, da es so konstruiert ist, dass es auch unter hohen Belastungen schneidet. Die überlappenden Polygone zeigen, dass kein einzelnes Mineral jede Kategorie gewinnt, sodass eine Produktionsstätte normalerweise mehr als einen Bandtyp benötigt. Durch die Abstimmung des Minerals auf das Werkstück werden Arbeitsverschwendung und unnötige Schleifmittelkäufe vermieden.
Praktische Auswahlregeln für häufige Bewerbungen
Bei der Holzbearbeitung verarbeitet Hartmetall exotische Holzarten wie Teak, Palisander und Ipe, ohne die Oberfläche zu verbrennen. Verwenden Sie P120 oder P150 als Standard-Finishing-Körnung. Bei der Metallverarbeitung eignet sich Hartmetall gut für Aluminium, Messing und Bronze. Wählen Sie P80 bis P120 zum Verrunden von Schweißnähten und P220 für einen letzten Durchgang. Bei Glasfasern und Kohlefasern verhindert Hartmetall mit einer offenen Schicht, dass sich das Band belastet und das Harz schmilzt. Bei Autoreparaturarbeiten ist feinkörniges Hartmetall mit Stearat eine zuverlässige Möglichkeit, Grundierung und vorhandenen Lack ohne Hitzeschäden zu egalisieren.
Vergessen Sie nicht das Bandsystem hinter dem Schleifmittel
Ein Breitbandschleifer erzeugt nur dann ein gleichmäßiges Finish, wenn der gesamte Bandverlauf korrekt bleibt. Wenn die Kontakttrommel oder der Zuführtisch unrund läuft, nutzt sich das Schleifband ungleichmäßig ab und kann an der Verbindungsstelle reißen. Bei großen Platten muss das Vorschubband das Werkstück mit gleichmäßiger Geschwindigkeit ohne Schlupf oder Wandern durchziehen.
Eine Wartungskontrolle sollte daher auch die Endlosgummibänder umfassen, die das Zuführsystem tragen. Dieser Artikel über Stabilität von Endlos-Gummi-Flachriemen in Förderanlagen erklärt, warum Dimensionsstabilität für einen gleichmäßigen Vorschubdruck wichtig ist.
Wenn Sie das Schleifband austauschen, überprüfen Sie auch das Gummiband auf Risse, Härteänderungen und Kantenschäden. Ein speziell angefertigtes nahtloses Schleifmaschinenband aus Gummi unterstützt das aktive Schleifmittel und sorgt dafür, dass die Oberfläche über die gesamte Breite der Platte gleichmäßig bleibt.
Lagerung, Handhabung und häufige Fehlermuster
Bewahren Sie Hartmetallbänder flach oder hängend ohne scharfe Falten auf. Feuchtigkeit und direkte Hitze schwächen die Verbindung und die Trägermaterialien. Wenn ein Band schnell geladen wird, wechseln Sie zu einer offenen Schicht oder einer gröberen Körnung. Wenn es glasiert, ist die Bandgeschwindigkeit zu hoch oder die Körnung zu fein für das Material. Wenn die Kante zuerst bricht, überprüfen Sie die Walze und das Gummistützband auf Ausrichtungsprobleme.
Indem Sie das Hartmetallband als Teil eines kompletten Schleifsystems behandeln, erzielen Sie vorhersehbare Ergebnisse und senken im Laufe der Zeit die Schleifkosten. Das richtige Mineral, die richtige Körnung, die richtige Unterlage und die richtige Maschinenunterstützung bestimmen zusammen die wiederholbare Oberflächenqualität.
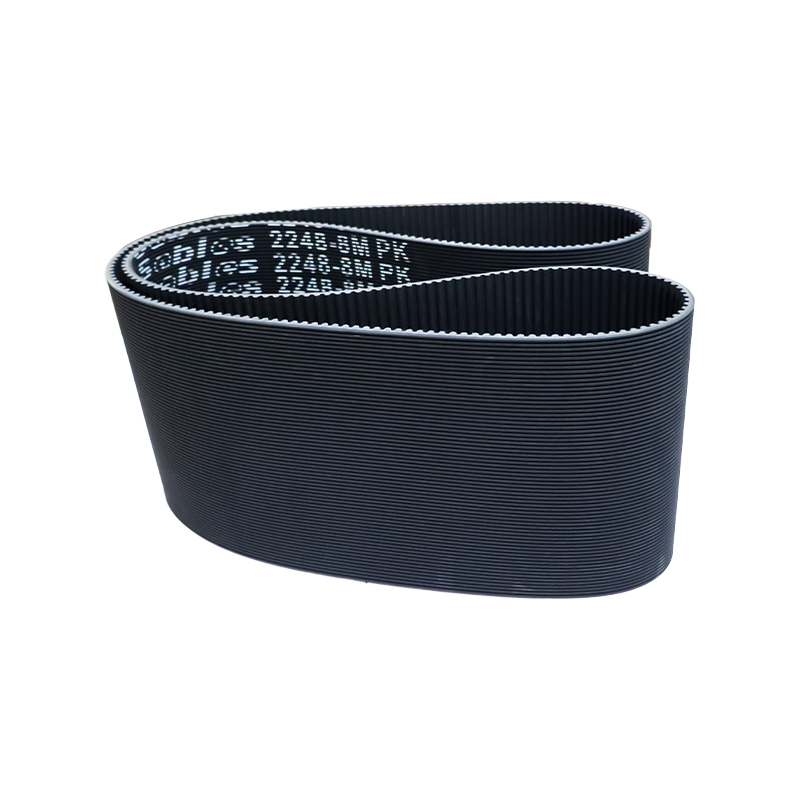
Der Weitwinkelriemen ist ein neuartiger Industrie-Antriebsriemen, der auf der Grundlage der allgemeinen Industrie-Keilriementechnologie entwickelt wurde.
Sie werden alle durch das Reibungsdiagramm auf beiden Seiten des Riemens angetrieben. Der Keilwinkel des allgemeinen Keilriemens beträgt 40° und der Keilwinkel
des Weitwinkel-Übertragungsriemens beträgt 60°.
Nach dem Prinzip der Übertragungsdynamik vergrößert sich mit zunehmendem Keilwinkel des Weitwinkelriemens die von ihm unterstützte Fläche
auf beiden Übertragungsseiten erhöht sich naturgemäß, wodurch sich folgende Vorteile gegenüber dem herkömmlichen Keilriemen ergeben:
1. Die Belastung des Weitwinkelriemens wird gleichmäßig verteilt und die Verschleißfestigkeit verbessert.
2. Die Kontaktfläche zwischen Riemen und Riemenscheibe vergrößert sich und die Übertragungskraft wird erhöht.
3. Es verbessert die konkave Verformung des Antriebsriemenkerns und stärkt die Antriebseigenschaften.
4. Nachdem der Weitwinkelriemen installiert und verwendet wurde, wird das Problem des Spannungsabfalls des Riemens behoben.
Es sind die oben genannten Vorteile des Weitwinkelbandes, die von der Präzisionsmaschinenindustrie weit verbreitet und bestätigt werden.
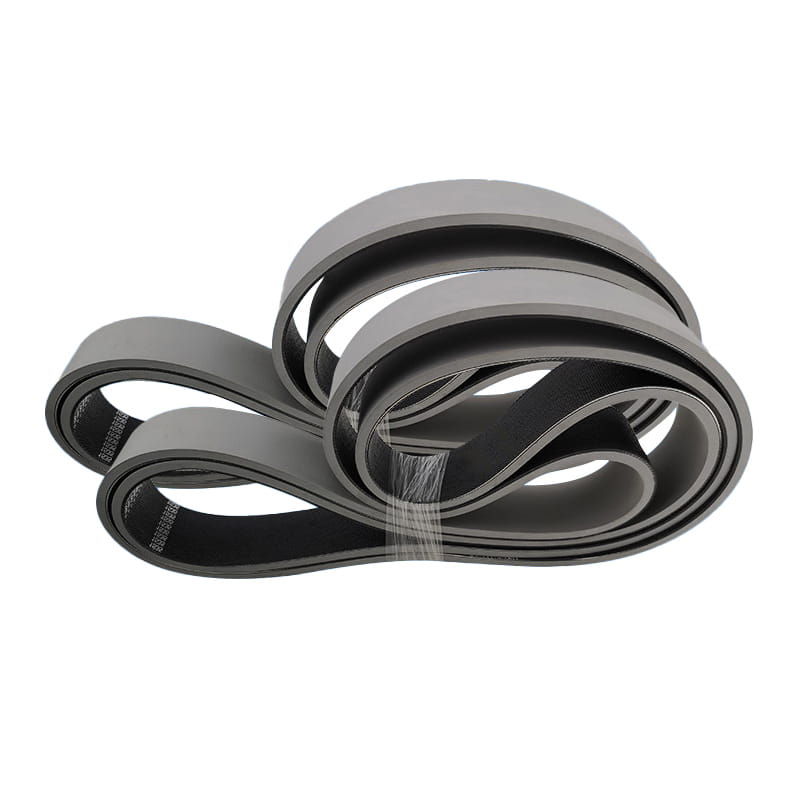
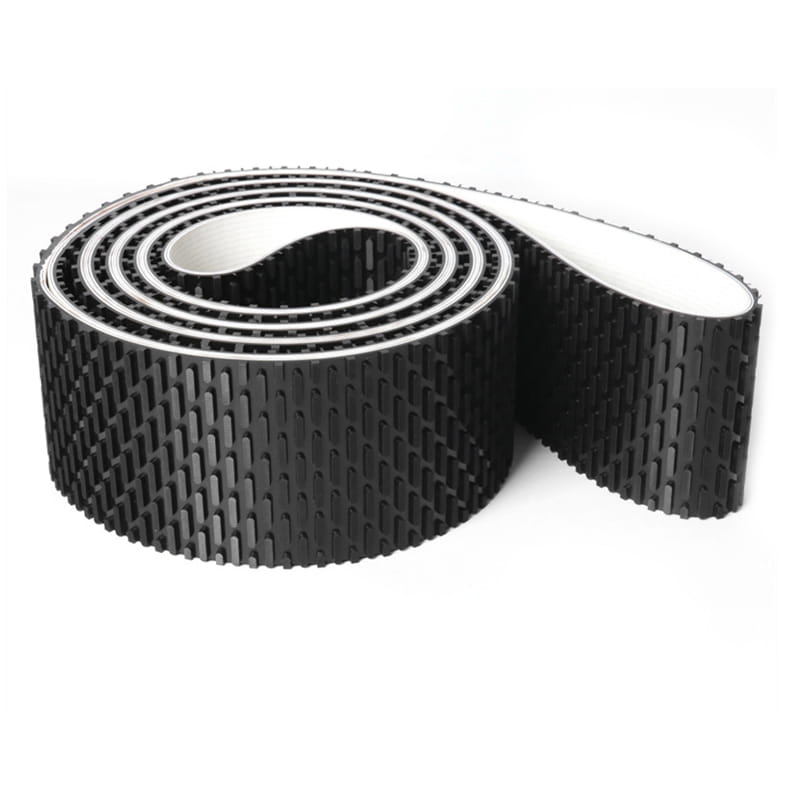
Das Förderband besteht aus Oberflächenkleber, Kern und Schichtkleber. Darüber hinaus kann bei Verwendung von High-Drop-Impact eine Schicht Puffertuch hinzugefügt werden, um die Schlagfestigkeit zu erhöhen.
Der Oberflächenkleber
Mit Naturkautschuk und Synthesekautschuk als Rohstoffen und um die Verschleißfestigkeit, Rissbeständigkeit, Alterungsbeständigkeit und andere Eigenschaften zu verbessern, weist der Oberflächenklebstoff verschiedene Eigenschaften wie Verschleißfestigkeit, Schnittfestigkeit, Hitzebeständigkeit, Flammbeständigkeit, Kältebeständigkeit auf. Säure- und Alkalibeständigkeit, Ölbeständigkeit, Beständigkeit gegen statische Elektrizität usw. Stoffschichtkern
Die Stoffschicht besteht aus Naturfasern oder Chemiefasern allein oder einer Kombination aus beiden, weist nach der einstufigen Behandlung durch einen ausgereiften Prozess die gleiche Qualität auf und weist eine gute Haftung auf Gummi auf. Die Klebeschicht
Die Klebeschicht ist für die Haftkraft zwischen den Schichten des Kerns des Förderbandes, der wiederholt gebogen wird, von großer Bedeutung. Insbesondere bei Fördergurten mit hoher Spannung muss eine Klebstoffschicht mit geringerer Knickspannung und geringerer Ermüdung durch Eigenspannung verwendet werden.
Spezifikationen und Modelle können je nach Kundenwunsch angepasst werden, mit einer Dicke von 2,0 mm bis 8,0 mm.
Hochgeschwindigkeits-, sanfte und geringe Dehnungsübertragungs- und Fördersysteme, wie Textilmaschinen, Holzbearbeitungsmaschinen, Schleifmaschinen, Fahrkartenautomaten, Gemüseschneidemaschinen usw. Eigenschaften: Hohe Geschwindigkeit und Stabilität, hohe Zugfestigkeit und geringe Dehnung.
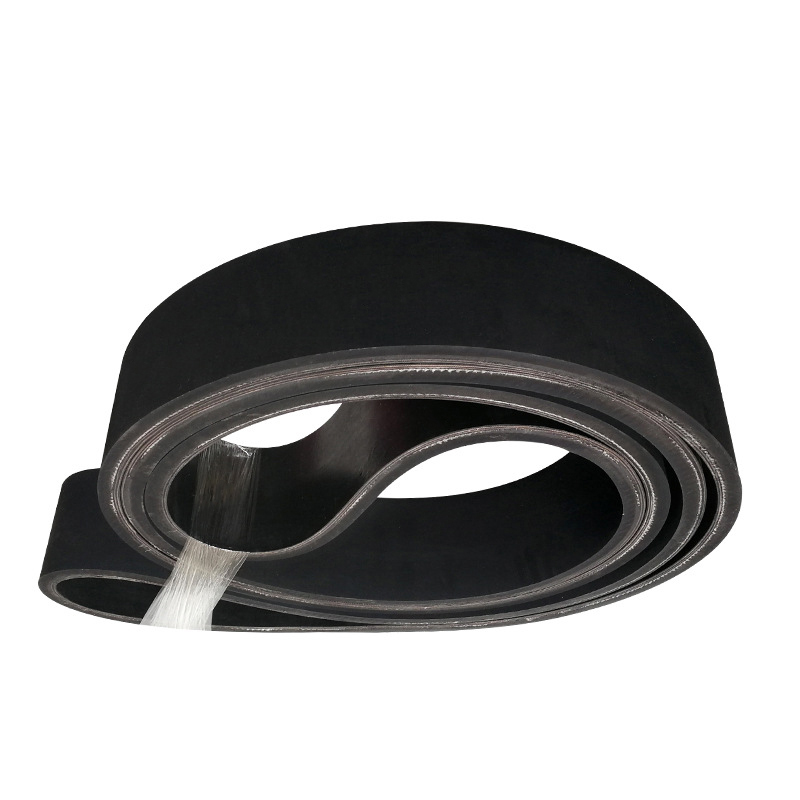
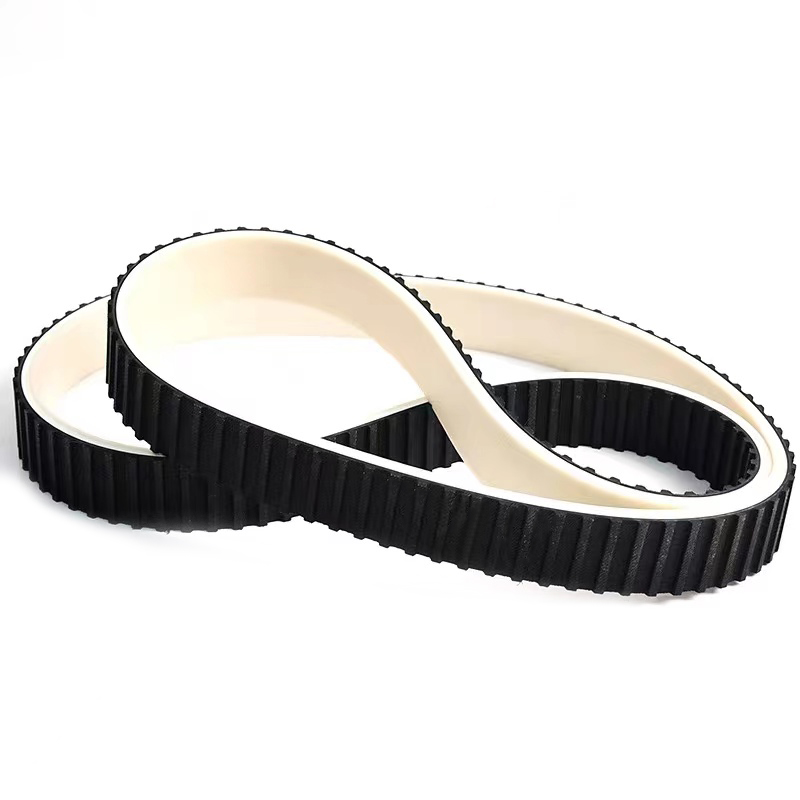
Das von Holzbearbeitungsmaschinen hergestellte nahtlose Gummiband kann zum Schleifen, Korrigieren und Trimmen von Kernmaterialien, zum Hobeln von Holzbrettern, laminierten Brettern, kunststofflaminierten Brettern und anderen Maschinen verwendet werden und kann dazu beitragen, dass die Oberfläche perfekt bearbeitet und ausgewählt wird.
Seine besondere Technologie liegt in der Herstellungsmethode und produziert fugenlose Riemen in der erforderlichen Größe. Wir kontrollieren nicht nur streng die Qualität, sondern bestehen auch auf die Verwendung importierter Materialien, um die Leistung unseres Schleifbandes zu verbessern.
Alle Teile sind in Dicke und Festigkeit absolut gleichmäßig.
Es hat einen guten linearen Betrieb.
Bei kleinen Raddurchmessern kann eine hohe Flexibilität genutzt werden.
Es kann unter Arbeitsdruck die Ebenheit und Nichtverformbarkeit aufrechterhalten.
Der Reibungskoeffizient zwischen der Unterseite des Bandes und der Plattenoberfläche ist sehr niedrig.
Da die Oberflächenschicht des Bandes mit Gummi bedeckt ist, wird die Haftung verbessert und die Stabilität des Förderbandes verbessert.
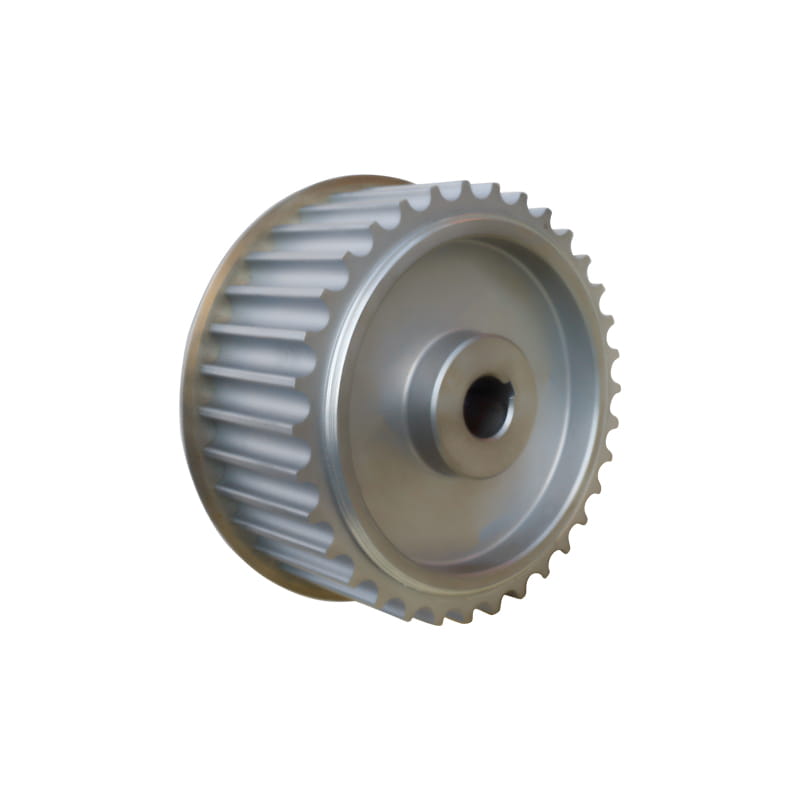
Auf jedes Feld des synchron angetriebenen Gerätesystems anwenden. Eigenschaften:
Stellen Sie die Abstimmung mit dem Riemen sicher, um die Genauigkeit und Lebensdauer des Antriebs zu erhöhen. Je nach Kundenwunsch kann die individuell angepasste, optimal gesteuerte Lösung je nach Material in 45#-Stahl, Aluminiumlegierung, Edelstahl, Gusseisen, Nylon usw. unterteilt werden.
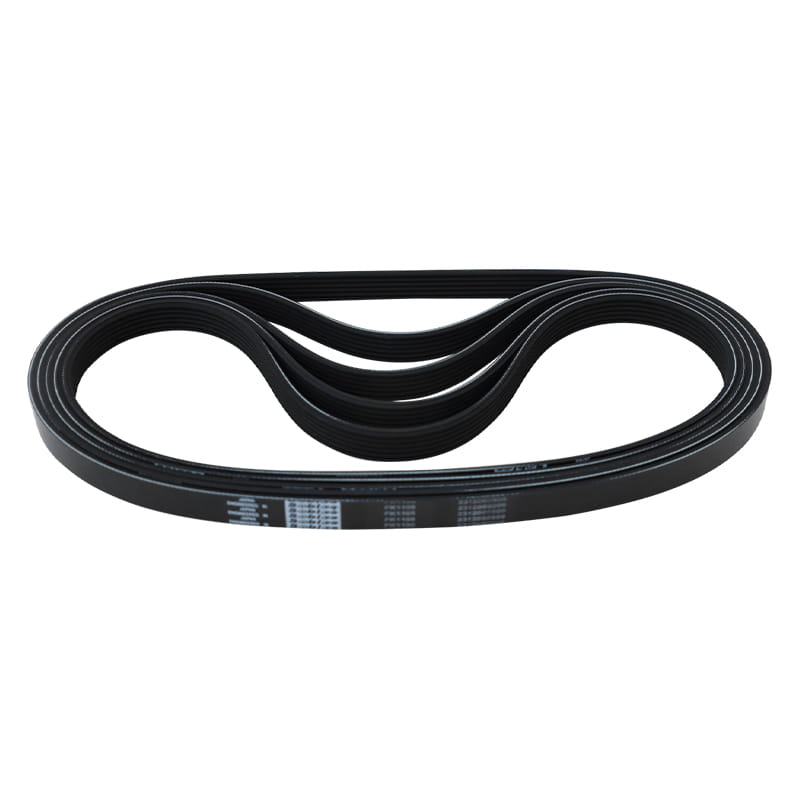
Es eignet sich für Übertragungsgeräte im Freien, Transportgeräte, medizinische Geräte, Elektrowerkzeuge, Haushaltsgeräte und Sportgeräte. Eigenschaften:
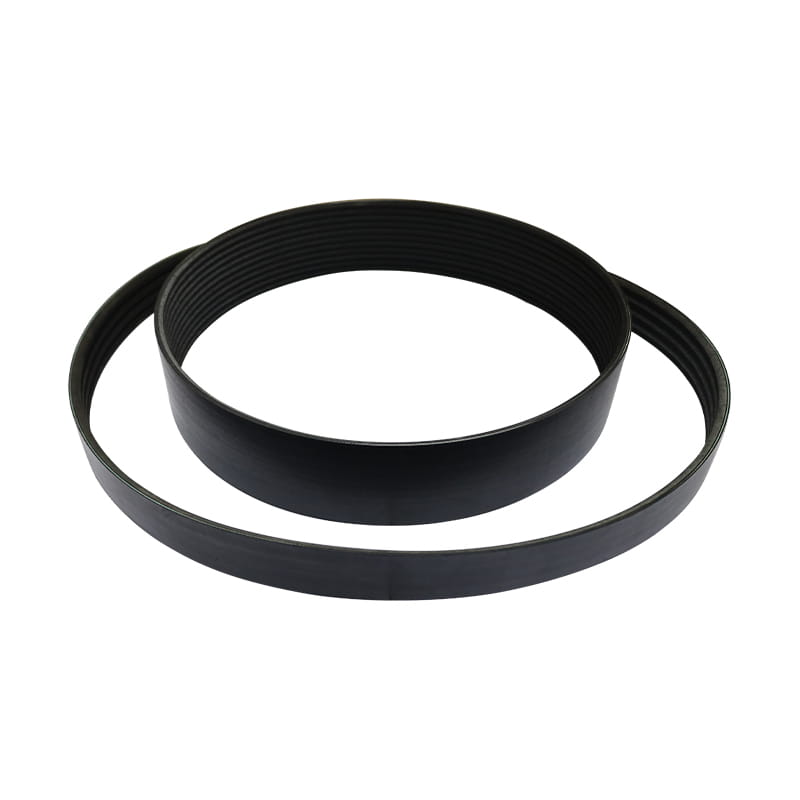
1. Die Übertragungsleistung des Rippenriemens ist bei gleichem Bauraum um 30 % höher als die eines gewöhnlichen Keilriemens.
2. Das Übertragungssystem des Rippenriemens hat eine kompakte Struktur und bei gleicher Übertragungsleistung nimmt der Platz ein
Die Übertragungsvorrichtung ist 25 % kleiner als die des herkömmlichen Keilriemens.
3. Der Rippenriemen ist dünn und flexibel und eignet sich für die Übertragung mit kleinem Riemenscheibendurchmesser und die Hochgeschwindigkeitsübertragung mit Riemen
Geschwindigkeit bis zu 40 m/s; Geringe Vibration, weniger Hitze und stabiler Betrieb.
4. Der Rippenriemen ist hitzebeständig, ölbeständig und verschleißfest, mit geringer Dehnung und langer Lebensdauer.